
定义与用途
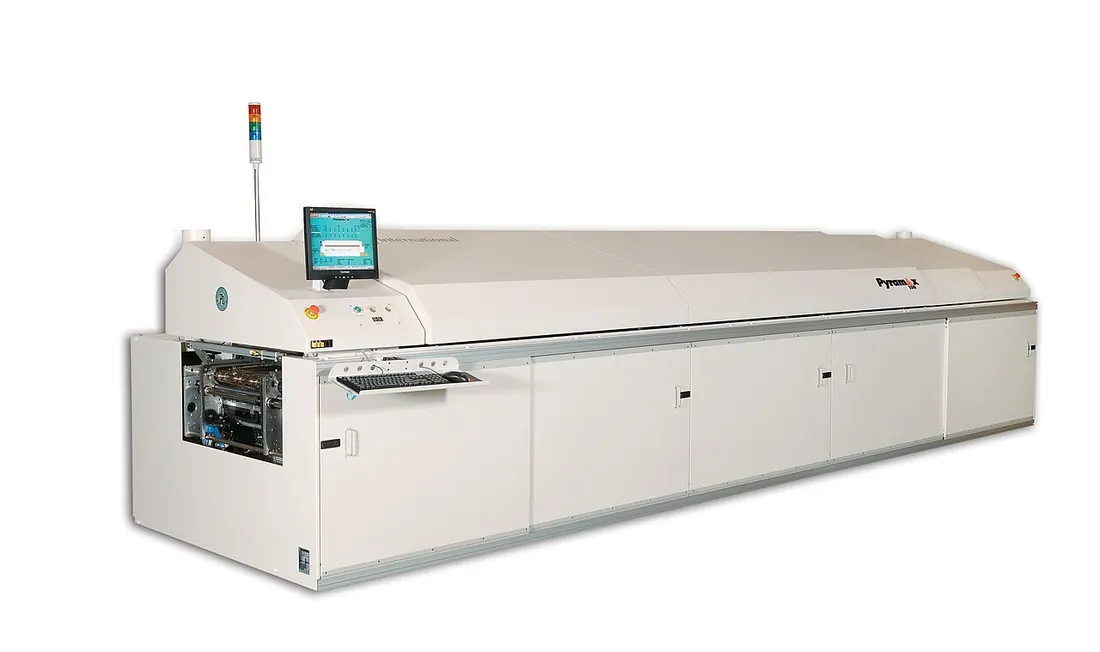
回流焊炉使锡膏中的合金熔化并润湿可焊表面,随后冷却形成连接。在线SMT生产常用强制对流炉:板沿输送机构依次经过可独立控制的加热区及冷却区,热气流向组件传热。设备既要给高热容位置足够热量,也要避免小型、温敏元件过热。[S7][S1]
回流不是单纯达到一个峰值温度。升温、助焊剂作用、液相线以上停留和冷却共同影响工艺,材料配方、合金、封装、板层及铜分布又会改变可用窗口。相同炉温配方换一块板、增加载具或改变装载间隔后,不能直接认定原有曲线仍然适用。[S1][S9]
工作原理与温度曲线
炉区温控回路维持局部热环境,风机和导流结构决定对流换热,输送速度决定板件在各区的停留。板上的焊点和器件存在热惯性,实际温度会滞后于炉内环境,而且同一块板不同位置会得到不同曲线。因此,应把炉区设定表称为配方,把板上测得的温度随时间变化称为profile。[S10][S7]
测温应尽量使用与生产一致、已装配的板。热电偶要可靠接触所关心的位置,并安排在可能最热、最冷或对温度敏感的部件处;悬在空气中的测点主要反映炉内气体,不能替代焊点数据。测温板反复使用后,还应检查连接、板件状态与线材固定是否改变。[S3]
曲线审核先取得具体锡膏数据表、元件与PCB允许热暴露、装配要求,再检查各测点的升温、峰值、液相线以上时间和冷却。不同材料可以采用不同曲线形状;保温平台不是每个产品都必须有的固定段,最重要的是所有关键位置同时落入有效窗口。[S4][S9]
关键参数与有条件的机型示例
- Heller公开的1809 MK7为9个加热区,输送速度最高1.88 m/min;1913对应13个加热区,网页同样列有最高1.88 m/min。[S5]这些是机型能力,不能仅凭区数或最高速度判断某板能否满足工艺,也不能直接当成合格生产速度。
- 材料示例要保留上下文。Indium8.9HF的教学案例把一条曲线与材料要求逐项比较,案例峰值为250°C、液相线以上时间为78 s。[S4]这是该文章的示例,不能写成所有无铅锡膏、所有封装或所有PCB的统一配方。
- 氮气工艺需约定测量位置、残氧目标、稳定条件及装载状态。Indium9.52晶片粘接锡膏的数据表要求氮气环境中的氧含量为500 ppm或更低;其适用合金和工艺与普通SMT不同。[S9]该数值不能直接移作一般回流炉的验收线。
- 整线设计还要比较有效加热长度、载板宽度、上下元件净空、板重与中心支撑、冷却能力、排风、氮气及维护消耗。双轨有独立输送速度的配置,但共用热环境是否满足两种产品,仍需各自实测曲线确认。[S7]
工艺与机型变体
强制对流机型有空气、氮气、单轨、双轨及不同冷却配置。氮气用于控制氧化环境,选择还要服从锡膏与表面工艺;材料已有氧化、焊盘污染、锡量错误或曲线失配时,增加氮气不能自动补救。Indium10.1HF公开资料同时讨论空气和氮气表现,说明是否使用氮气必须结合具体材料判断。[S8]
部分对流平台在焊料保持熔融时引入真空段以帮助排出气体。Rehm VisionXP+提供集成真空模块及底面冷却等选项。[S6]真空程序增加压力和时间变量,适合按空洞目标验证,不能仅凭设备名称承诺无空洞。
气相、接触式及批次式回流属于其他传热或物流路线,应按产品热需求、产能和工装重新比较,不能把本页在线对流炉的配方直接移植。这里只提供路线边界,不为这些变体补写未经核验的数值。
选型与工艺开发
先从产品出发确定最重、最薄、最高、最宽和热分布最不均的板,以及每种材料的允许窗口;再用样板验证热能力、传送与冷却。增加加热区能提供更多调节自由度,但结果还受气流、停留时间、装载和板支撑影响,应避免把区数视为唯一等级指标。[S1][S5]
工艺开发时应保留热电偶位置照片、固定方法、板与材料版本、载具、炉配方、速度和装载条件。改变影响传热的因素后,重新评估是否需要测温。设备自带监测或预测工具适合发现漂移,产品曲线仍需与实际测点和验证方法建立对应。[S3][S5]
维护方案要提前纳入选型。助焊剂挥发物会进入工艺气路与冷却区域,过滤、收集或催化处理影响清洁便利性及长期运行。ITW Centurion公开CATHOX与排气管理方案,Heller也提供助焊剂收集及处理结构,不能把宣传中的维护周期当作本厂固定保养周期。[S7][S5]
常见问题与排查顺序
- 大热容位置不润湿或疑似未充分回流:先确认材料与表面可焊性,再检查该焊点真实曲线是否达到有效窗口。优先核对测点固定及装载变化,避免只提高全炉温度而使轻小元件过热。[S1][S9]
- 小元件过热、板变色或残留异常:回看最热测点的峰值、升温及停留,并查错配方、慢速或停板事件。调整要同时检查冷点,不能只让单个测点变好;过多热暴露也可能损害材料过程。[S9][S3]
- 空洞偏多:先把空洞位置与材料、印刷及焊盘设计对应,再验证曲线和气氛;若采用真空,核对其开始时机和实际程序。集成真空提供排气手段,但具体空洞比例必须由焊后检查确认。[S6][S8]
- 板弯、掉板或传送不稳:先检查轨道宽度、板边、中心支撑、载具和装载,再检查实际加热及冷却造成的热梯度。温度问题和支撑问题应分开定位,不能仅修改配方掩盖输送故障。[S1][S7]
- 冷却变慢、曲线漂移或污染回落:检查冷却与循环风状态、助焊剂收集部件、排风和维护记录,再用既定测温方法复测。若为氮气机,还应核对供气及残氧测量状态,区分气氛变化与传热变化。[S5][S6]
上下游衔接
上游是印刷、SPI与贴装,入炉前要确认锡膏材料、元件状态和配方一致。出炉后板件应经过适当冷却,再交给AOI、AXI、电测或后续装配。发现焊后异常时,应把板码、材料批次、印刷数据和测温记录联系起来,而不是让炉温成为所有缺陷的默认原因。
换线管理应把配方调用、轨道调整、稳定等待和首板确认放在同一流程中。维修后、气路变化或冷却系统变化也应评估对产品曲线的影响。以下边界依据公开测温指南和设备结构整理,不代替具体工厂的验证程序。[S1][S7]
适用边界与资料缺口
本页聚焦在线强制对流回流炉。公开IPC-7530A摘录支持温度曲线的范围和基本思路,但官方目录列有IPC-7530B、修订日期为2025年1月;本研究未取得B版全文,不能把旧版摘录写成当前全部条款。[S1][S2]
缺少在同一真实板、装载和残氧条件下的各机型热均匀性、能耗及耗氮对比,也没有用户材料的完整允许窗口。所有示例数值均不能直接下发生产;最终配方、空洞及可靠性结论应由相应实测和产品验证建立。
功能模块
输送与板支撑
轨道、链条或网带使板以受控速度通过炉体,中心支撑或载具限制热态变形。输送选择需兼顾板边、背面元件和实际板重。驱动速度决定各区停留时间,调宽及载具还要核对上下游接板条件,确保板在加热、冷却与出炉过程中都有适合的承托。[S7]
分区加热与对流循环
加热器、风机与导流结构建立各区热环境,并向组件传热。炉区设定是配方输入,焊点实际温度需要实板测量,不能由设定值代替。上下加热和气流条件需结合装配热分布评估,改变速度、载具或装载后,应检查关键焊点是否仍处于材料允许窗口。[S1]
气氛与残氧管理
管理空气或氮气工艺所需的供气、密封与监测。气氛应与材料相配,残氧目标需说明测量条件;低残氧不能修复错误锡量或表面污染。方案还应注明取样位置和稳定状态,把供气变化、进出板影响与曲线检查联系起来,避免只凭单次残氧读数判断整个工艺。[S8][S9]
受控冷却
通过冷却气流及换热结构把已焊板降温,需兼顾产品出口温度和允许热变化。高热容板可能需要底面冷却等选项,具体能力应实测。冷却段与输送速度共同决定板件出炉状态,应核对换热部件和气流的维护情况,并让后续检测或装配能够接收稳定的板件。[S6]
助焊剂挥发物处理
收集、过滤或处理挥发物,减少它们在循环和冷却部位积聚。维护可达性与材料实际用量共同影响运行,应按现场记录建立保养计划。收集容器、过滤部件或催化处理结构与工艺气路相连,维护后应确认气路和冷却状态,再观察曲线与污染状况有无变化。[S5][S7]
控制、配方与测温
保存炉区温度、速度、气氛及监测信息,并与测温仪记录对应。热电偶位置和固定方法属于验证的一部分,配方复制不能替代实板确认。换线时应把板件、材料和载具版本与配方关联,保留测温点位置及运行条件,便于追查异常发生时的真实热过程。[S3]
可选真空模块
在适当的熔融阶段对组件实施受控降压,为气体排出提供条件。须验证压力时序、温度及产品影响,是否满足空洞目标仍由检测结果决定。真空段需与前段峰值区和板件移送协调,确认焊料进入该步骤时的状态,并把处理后的结果交给焊后检查验证。[S6]
厂家与技术资料
按机种继续查阅厂家产品、工作原理与技术说明。