作用
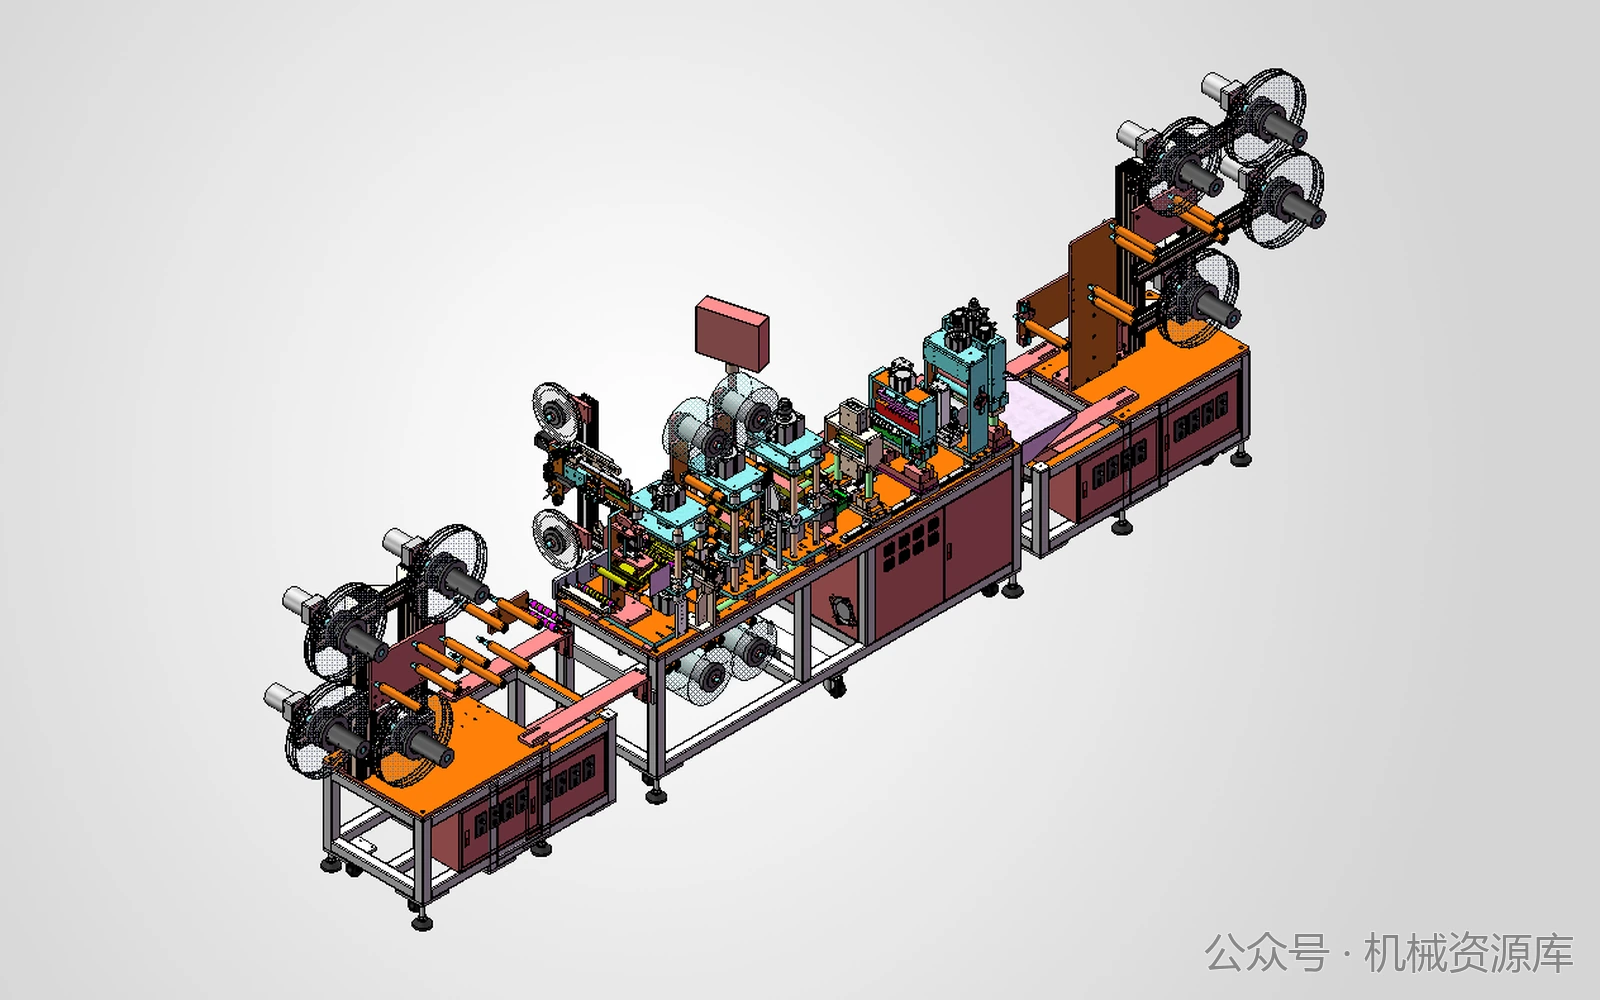
将金属带与极耳胶按规定位置复合并成形,制成后续电池生产使用的极耳半成品。
工作原理
金属带经放卷、牵引和定位后,与送入的极耳胶对位,热压使两者结合;按产品需要分切、定长切断或收卷。热压温度、压力和接触时间需与金属带、胶材及结合要求匹配。
工艺顺序
- 金属带穿引、导正并稳定送料
- 将极耳胶送至规定位置并对齐
- 按验证工艺预热或热压复合
- 按产品路线分切切断或收卷
- 检查尺寸、胶位和结合状态后收料
关键输入
- 金属带材质、宽度、厚度和表面状态
- 极耳胶材料与覆盖位置
- 热压温度、压力及接触时间窗口
- 片式或卷式成品和质量判据
常见误区
- 金属带与胶复合成形不是成品电芯端部折弯压平。
- 也不能等同在涂布极片箔材上激光切出极耳轮廓。
适用边界
- 片式与卷式产品采用不同的分切、切断和收料路线。
- 并行加工条数、覆膜、预热和圆角切制取决于产品规格与设备工位配置。
常见问题
- 胶位漂移:检查走带导正、送胶与牵引同步。
- 结合不稳或胶面损伤:复核材料、表面状态及已验证热压窗口。
- 切后外形或间距异常:检查送料基准、分切工具和来料变形。
功能模块
金属带放卷与牵引
供应金属带并维持可控走带,避免送料失步及过度拉伸。
导正与整平
建立带材位置及平整状态,保持与送胶、热压基准相配。
送胶与对位
将极耳胶送到金属带对应区域,控制胶位与上下贴合关系。
预热及热压复合
按材料验证的热过程使胶与金属结合;热压次数和形式按机型。
分切收料与检查
根据片式或卷式产品组织分切、切断及收料,检查胶位、外形和结合质量。
厂家与技术资料
按机种继续查阅厂家产品、工作原理与技术说明。