作用
对极耳用金属带或薄片的目标边缘进行受控压整,降低边缘突起并改善后续加工条件。
工作原理
定位与支承使待加工边缘进入压整工作区,成对工作面对局部施压,使突起变形压低。连续带材和单件来料的输送方式不同,具体压头或压轮形式须按设备确认。
工艺顺序
- 将带材穿引或将单件极耳定位
- 建立导向和边缘支承
- 把目标边缘送入压整工作区
- 按确认位置或载荷完成压整并送出
- 检查边缘、裂口及颗粒残留后收料
关键输入
- 金属材料、厚度、带宽和来料形式
- 目标处理边缘及允许突起
- 压整支承、位置和载荷窗口
- 裂纹、颗粒及收料判据
常见误区
- 边缘压低不表示已经完全去除或收集毛刺。
- 卷料边缘压整作用于带材或薄片的局部边缘,与成品电芯整体压平的受力对象不同。
适用边界
- 连续带材与单件来料采用不同的送料方式;处理部位、支承和工具接触区域需与边缘要求匹配。
- 压整通过变形压低突起,不能据此认定毛刺已经切除或收集;磨削、抛光采用不同的工具和颗粒处理方式。
常见问题
- 边缘仍有高点:检查来料切边、工具位置和边缘支承。
- 出现折皱裂口:复核牵引、压紧及材料适配。
- 颗粒增加:检查工具表面、原切口和清理措施。
功能模块
放料与收料
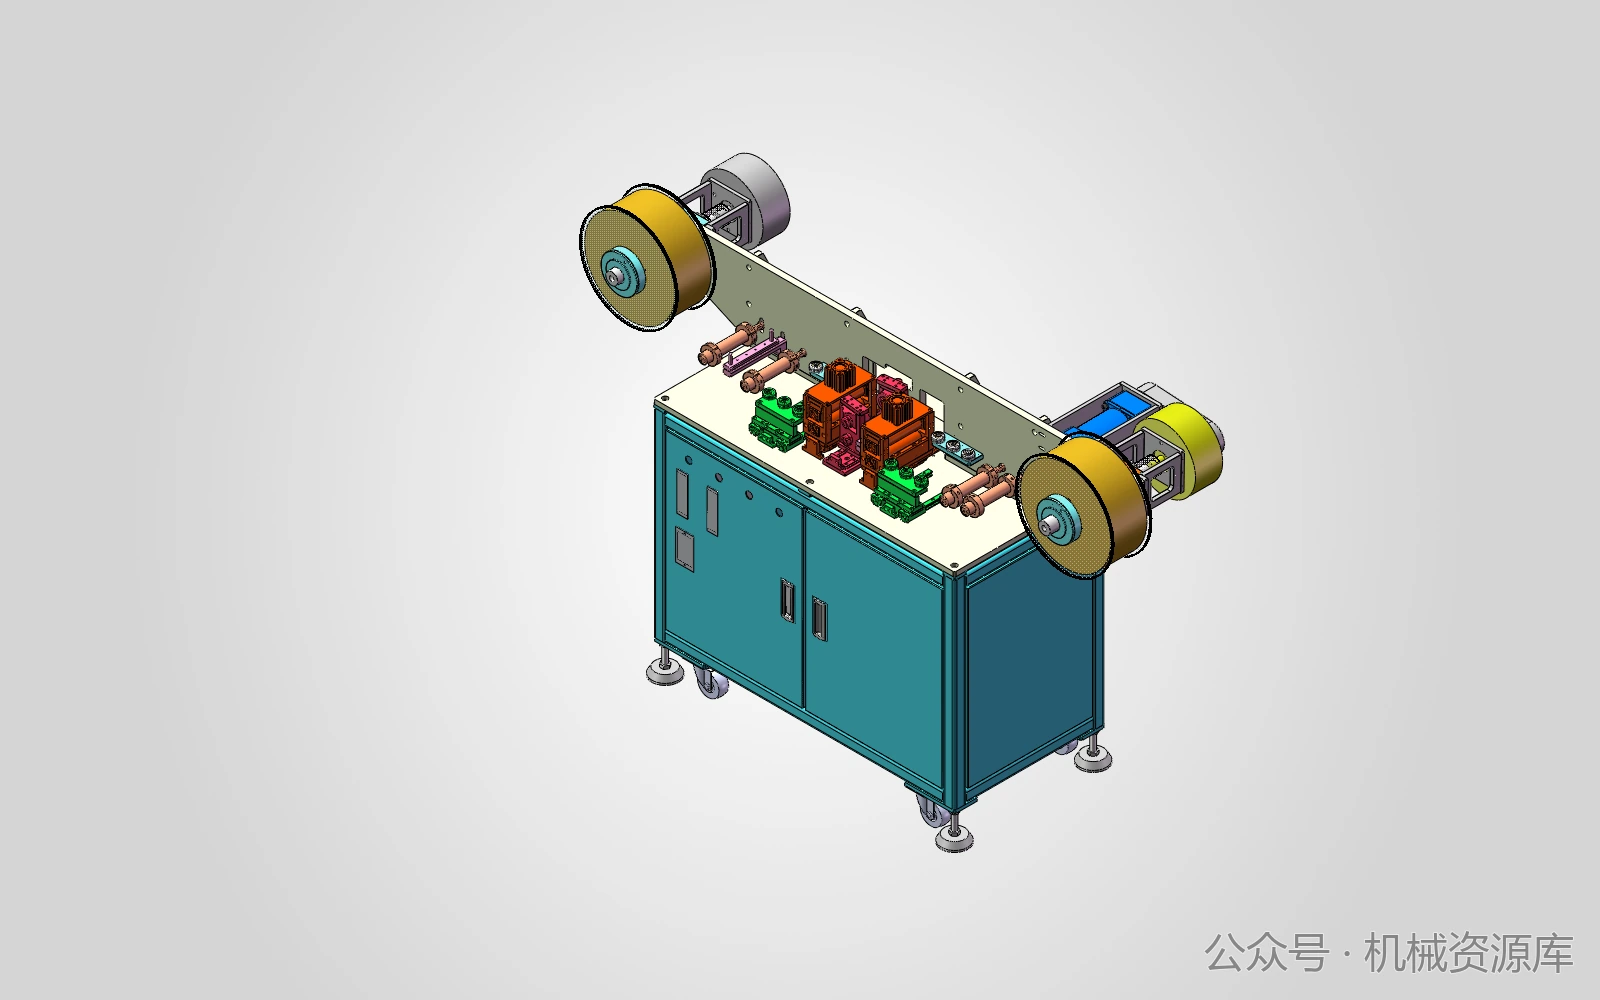
卷料机型承接卷盘并收集处理后的带材;单件机型使用相应上下料。
带材导向与牵引
使来料边缘稳定通过工作区域,避免横向偏移及非预期拉伸。
边缘压整工作面及支承
与支承面配合,对目标边缘施加局部压力,使突起变形压低。
位置与压紧调节
按材料和边缘要求调整工具相对位置及压紧作用,避免压伤。
边缘检查与清理
检查高点、裂口及颗粒残留,按工艺组织清洁和异常料隔离。
厂家与技术资料
按机种继续查阅厂家产品、工作原理与技术说明。