作用
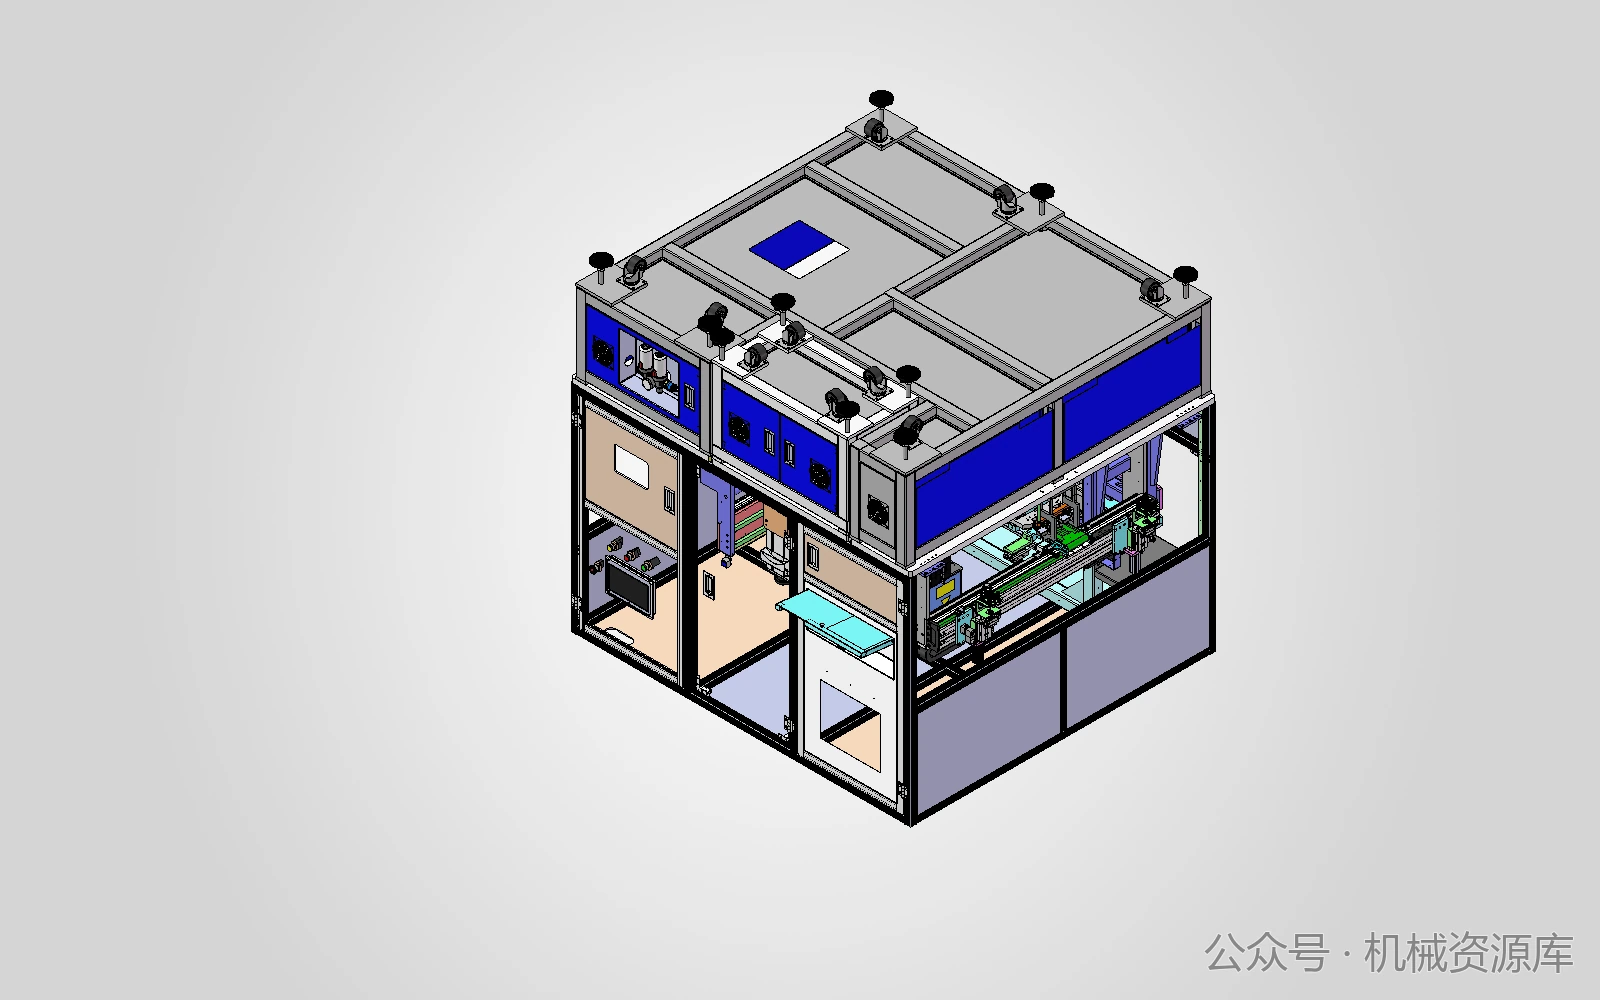
将电芯极耳与PCM/PCBA对应焊接区连接,以两工位组织上料和焊接。
工作原理
夹具保持电芯和板件位置,压持机构控制极耳与焊盘接触,焊接单元在指定位置输入能量形成接头。双工位可交替上下料和焊接,具体焊接方式及换位结构须确认。
工艺顺序
- 核对电芯、板件与极性
- 在待加工工位装夹并对齐
- 确认压持和防护后进入焊接位置
- 执行焊接,另一站仅在允许隔离状态上下料
- 焊后按规定检验并换位循环
关键输入
- 极耳、焊盘和镀层材料
- 极性及焊接基准
- 贴合和允许热输入窗口
- 接头验收与工位隔离
常见误区
- 双工位不保证产能翻倍,也不代表双焊头。
- 焊接方式决定能量输入、压持和防护要求,工位数量只描述上下料与焊接的组织方式。
适用边界
- PCM在此为电池保护/管理电路组件语境。
- 换位布局和工位隔离方式需与载具、焊接方式及上下料动作匹配。
常见问题
- 连接不稳:检查贴合间隙、表面和能量窗口。
- 板件热损伤:复核位置、夹持及热输入。
- 换位焊偏:检查载具基准、到位重复性和程序坐标。
功能模块
双工位载具与换位
建立两处定位站并组织工位切换;直线与回转布置采用不同的换位和定位方式。
PCM板定位与来料核对
固定板件基准并核对方向、版本及待焊区,自动上板为选配。
极耳整形与贴合压持
控制极耳悬空、偏移和板件受力,使待焊区域贴合。
焊接能量及运动单元
向极耳与板件的连接区输入焊接能量;能量形式与接头工艺需匹配材料、镀层及热输入要求。
焊后检查与工位联锁
组织配置的检查、记录和允许信号,限制上下料进入焊接区域。
厂家与技术资料
按机种继续查阅厂家产品、工作原理与技术说明。