
定义与用途
引线键合机处理的是已经完成固晶与固化的组件:芯片贴在基板、引线框或另一颗芯片上,但焊垫与外引脚之间还没有电通路。设备用金线、铜线、铝线或铝带,在两端各形成一个焊点,中间留出受控形状的线弧,从而把芯片焊垫逐点连到封装的对应焊盘。输入是带芯片的载板与线材/工具,输出是带线弧阵列的互连结构,之后才进入目检、拉力抽检与塑封。[S1][S2]
它和固晶机的分工常被混淆:固晶机(die bonder)建立的是管芯到载体的机械固定与热传导接口,键合机建立的是电互连,两者顺序相接但机理与验收项完全不同。它也不同于倒装芯片或热压键合(TCB)——后者靠凸点、焊球或整面热压一次形成连接,不逐根拉线;K&S 官方把 Thermo-Compression Bonding 与 Ball/Wedge Bonding 列为并列技术类,正好说明这是不同路线。[S1][S5]
工作原理
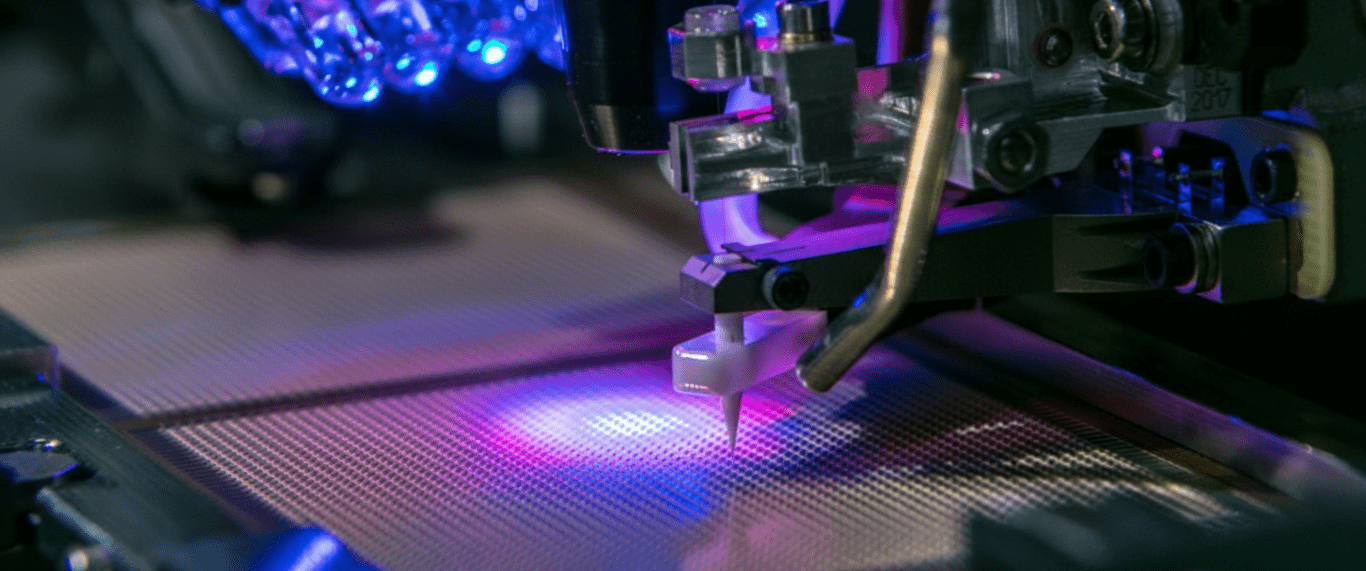
球焊(ball bonding)的核心是一次热超声成焊循环。球焊先由 EFO(自由空气球)把线端熔成球,再由陶瓷焊针(capillary)把焊球压到芯片焊垫上,在适用的压力、超声与加热条件下形成第一焊点;随后沿程序形成线弧并在第二点完成 capillary-wedge bond。K&S 的 SEC 文件进一步说明 capillary 是陶瓷制耗材,在球焊中引导线材并影响工艺控制,金线与铜线各有对应版本。[S1][S2][S3]
一次循环的两端并不对称。米兰理工 PoliFab 对 K&S 4124 的实测记录写明:球焊要求第一焊点为 ball type bond、第二焊点为 capillary wedge bond,送线方向为 90°,最小焊点尺寸约为线径两倍,典型两焊点跨距小于一厘米,样品与封装之间高度差小更有利;该机键合区为 95×95 mm²,两个焊点的参数可以独立设定,操作为半自动或手动且需要试片优化参数。也就是说,第一焊点靠球体与焊垫形成界面,第二焊点靠劈刀把线压成楔形,二者失效模式不同,参数不能互相套用。[S4]
楔焊(wedge bonding)走另一套工具与材料体系。K&S 申报文件写明楔焊机用铝线或铝带连接功率封装、功率混合模块与汽车功率模块,并通过 PowerRibbon 工艺把圆形铝线改成铝带以服务大电流与汽车应用;机型有 3600Plus、7200Plus、7200HD、7600HD,以及 PowerFusion PS 系列与 Asterion 混合楔焊机。球焊则面向超微间距、叠层芯片、3D IC 与 SiP;K&S 2010 年推出 IConn PS ProCu 专门支持从金线转向铜线,说明线材更换会牵动整套工艺而非只换一卷线。[S2][S3][S1]
线弧不是副产物而是被控制的对象。焊针抬升轨迹决定弧高、弧长与相邻线间距,进而影响塑封时的模流冲击、线间短路与寄生电感;官方中文页把 ProCu Loop、ProStitch Plus、ProOverhang 等列为线弧与工艺控制方案。另有改良型用法:AT Premier PLUS 用改良的引线键合工艺在晶圆状态下植凸点(stud bumping),服务 CMOS 图像传感器、SAW 滤波器、MEMS 与高亮 LED,说明「键合」这一动作也能被改作凸点制作。[S1][S3]
参数与示例
本条可引用的型号级数值来自机构实测的 K&S 4124:键合区 95×95 mm²,最小焊点尺寸约为线径两倍,典型两焊点跨距小于 1 cm,送线 90°,两焊点参数独立,半自动/手动操作。这些都是该共用实验室设备的使用条件,不是 K&S 全系列或全行业范围;该页记录的是该实验室使用金线、金焊垫效果较好且铜焊垫需清洁,属于机构实测条件,不应外推为铜线工艺能力或量产规范。[S4]
工艺窗口类参数分为力、超声、热、时间与几何五组,但所读原厂公开页并没有给出具体温度、超声功率、EFO 参数或保护气流量,因此本文只写参数类别与相互制约关系,不补写数值。可引用的条件化数值来自验证侧而非设备侧:TI 的认证矩阵把 Bond Shear 记为 JESD22-B116、Bond Pull Strength 记为 ASTM F-459、Die Shear 记为 MIL-STD-883 TM 2019;这只是特定产品认证矩阵的示例,不能直接作为所有键合设备或产品的通用抽样口径。[S6]
公开资料中的拉力、剪切、烘烤和抽样条件必须按具体产品规范、合同要求、标准版本与试验方法全文确认;它们是验证条件而不是键合机设定值,不能把某一综述摘录当作所有封装的通用验收规则。[S6][S7]
拉力值合格并不自动证明球底与焊垫界面结合良好。对于不同标准、产品和失效模式,应分别确认适用的拉力、剪切、目检与失效分析方法;本页不把 Method 2023 或二手资料对球剪切的说法升级为通用结论。[S6][S7]
机型与变体
- 热超声球焊机:金线或铜线,经 EFO 成球、陶瓷 capillary 完成第一焊点与楔形第二焊点,面向细间距、叠层芯片、3D IC 与 SiP。K&S Power Series 的 IConn PS 与 ConnX PS 可配置为金线或铜线,2010 年 11 月推出 IConn PS ProCu 支持金转铜。代价是铜线能力需由明确的原厂配置、线材与表面状态共同确认;保护气体要求也随机型和工艺变化,不能从球焊通用描述直接推定。[S1][S2]
- 铝线/铝带楔焊机:以楔形工具直接压焊,常用铝线或 PowerRibbon 铝带,服务功率半导体与汽车功率模块的大电流连接;机型包括 3600Plus、7200Plus、PowerFusion PS TL/HL/HLx、Asterion 与 Asterion EV。代价是工具与线材体系与球焊不通用,间距能力取向不同。[S2][S3]
- 特殊与改良型:K&S 官网把 Vertical Wire Bonding 与 Stud Bumping 单列为技术方向;AT Premier PLUS 用改良的键合工艺在晶圆上植凸点,供倒装类流程使用。这类设备产出的是凸点或特殊互连,不能按普通线弧的验收口径去衡量。[S5][S3]
- 半自动/手动机型:PoliFab 的 K&S 4124 属此类,需试片优化参数、由受训人员操作,适合研究、打样与小批量,不适合直接套用全自动量产线的节拍与过程能力结论。[S4]
选型与设计输入
- 先定线材与焊垫金属化:金、铜、铝线与铝带分别对应不同工具、表面状态与工艺窗口,具体保护气体和焊垫要求按机型资料确认;官方资料把铜线能力单独列为 ProCu 等工艺,说明换线材是工艺变更而不是物料替换。[S1][S2]
- 给焊垫间距、芯片堆叠高度与可键合区尺寸:官方中文页把超微间距与叠层芯片列为球焊适用场景,但未给可引用数值;PoliFab 记录的 95×95 mm² 是具体机型的键合区,选型时要与实际载板尺寸比对。[S1][S4]
- 给线弧包络约束:弧高、弧长、相邻线间距与塑封模流空间、寄生电感一起评审;第一与第二焊点的参数可独立设定,意味着线弧优化不能只调一组参数。[S4]
- 给可追溯与验证方案:明确适用的拉力、剪切与目检方法、标准版本、抽样和失效模式判据,并注意拉力合格不等于界面结合良好;失效发生在颈部、跟部、线中段还是界面抬起,要分别记录。[S7][S6]
- 给换型与耗材条件:capillary/wedge 属耗材且分金线、铜线版本,工具磨损会影响焊点变形;换型时还要处理程序版本、线材批次与工具编号的对应关系。[S2][S3]
- 给洁净与来料接口:焊垫污染、引线框镀层、固晶固化程度与共面性都直接影响成焊;实验室记录特别提到铜焊垫需要清洁,说明来料表面状态是选型输入而非事后补救项。[S4]
常见问题
- 第一焊点球抬起、或拉力值达标但界面失效 → 可能是焊垫污染、超声能量不足或球体尺寸异常 → 先按适用产品规范记录失效模式,再查焊垫清洁度、超声与第一焊点参数;不要把拉力合格当成界面合格。[S7]
- 焊点在颈部或跟部断裂 → 可能是线弧应力集中,或毛细管/楔形工具磨损使线材过度变形 → 核查线弧轮廓、工具状态与换刀记录,同时对照第二焊点参数是否独立设定。[S7][S4]
- 铜线可焊性波动或焊点氧化 → 该实验室使用金线,金焊垫效果较好且铜焊垫需清洁;这不能证明铜线能力或通用清洗流程 → 核查焊垫金属化与清洁度,并以明确的原厂铜线配置确认保护气体要求;官方未公开具体气体流量,不自行补数。[S1][S2][S4]
- 第二焊点楔形脱落 → 可能是超声能量偏低、引线框镀层或表面污染 → 分别核查第二焊点参数组与引线框来料;因为两焊点参数可独立设定,不能靠调第一焊点参数掩盖。[S4][S7]
- 线弧塌陷、相邻线相碰或塑封后短路 → 可能是弧高过低、弧长过长或模流冲击 → 核查线弧包络、塑封前后的目检记录;目检宜在封装前完成;封装后若发现异常,应按产品规定的检测与失效分析方案处理,不把单一现象当作唯一原因。[S7]
- 断尾异常或送线不稳 → 可能是夹线与送线机构、EFO 参数配合问题 → 核查 90° 送线路径、夹线动作与断尾状态;该判断来自机构对具体机型的记录,不推广到全部机型。[S4]
上下游与交接条件
典型工艺链是:晶圆划片 → 固晶(die attach/DAF 或焊料)→ 固化 → 表面清洗 → 引线键合 → 键合后目检 → 破坏性拉力与剪切抽检 → 塑封/灌封 → 固化 → 最终电测。键合处在「机械固定完成、引线互连尚未完成」这一节点,前道固化不足或焊垫污染会直接以焊点抬起的形式暴露出来。[S2][S6][S7]
至少三项交接条件要写清:一是固晶后的固化程度、芯片共面性与位置偏差,它决定焊垫坐标与键合程序是否一致;二是焊垫与引线框可焊区的金属化与清洁度,铜线场景尤其敏感;三是线弧包络与塑封空间的接口,以及目检、拉力、剪切各自的抽样与失效模式判据——不同产品的验证方法、标准版本和抽样计划不同,应把适用版本、失效模式和记录模板作为交接内容,不把单一综述的 Group B 示例当作普遍要求。[S4][S7]
还有一层容易被忽略的交接:官方把 capillary/wedge 列为耗材并按金线、铜线区分版本,因此工具编号、线材批次与程序版本必须一起追溯到批次记录;否则出现界面失效时无法判断是参数、工具还是来料。K&S 的 SEC 文件把耗材单独成段,正是说明它是工艺链路的一部分而非附属品。[S2][S3]
功能模块
送线与夹线机构
把线材从线轴送出并控制尾端,保证每个循环起点一致。PoliFab 记录的 K&S 4124 送线方向为 90°,且两焊点参数可独立设定;送线、夹线与断尾配合决定球体大小是否稳定,断尾异常会直接破坏下一循环的成球条件。该结构的具体参数按机型而异,公开页未给出通用数值。[S4]
成球与放电单元(EFO)
在球焊路线中把线端熔化成球,为第一焊点提供可控的球形界面。官方中文页描述为在超细金线或铜线末端形成微小球体;PoliFab 记录最小焊点尺寸约为线径两倍。楔焊路线不使用这一成球步骤,因此 EFO 是区分球焊与楔焊的结构标志之一,而不是所有键合机的共有件。[S1][S4][S2]
键合工具(capillary/wedge)
把力与超声能量传到焊点并决定焊点形状。K&S 申报文件写明 capillary 为陶瓷制耗材,在球焊中引导线材、其结构特征影响工艺控制,并分别有金线与铜线版本;wedge 则用于楔焊机,配合铝线或 PowerRibbon 铝带。工具磨损会改变焊点变形与颈部状态,属需要按批次管理的耗材。[S2][S3][S7]
超声、压力与加热系统
提供成焊所需的能量组合。官方中文页明确为热能、压力与超声波能量共同作用;PoliFab 记录为 heat、pressure 与 ultrasonic energy 的组合,且两焊点参数可独立设定。原厂公开页没有给出温度、超声功率、键合力与时间的数值窗口,因此本条只写参数类别与耦合关系,不补写数值。[S1][S4]
运动平台与视觉定位
按程序把工具依次送到第一焊点、线弧轨迹与第二焊点,并识别焊垫与基准。PoliFab 记录的 4124 键合区为 95×95 mm²、典型两焊点跨距小于 1 cm,是具体机型的可达范围与几何条件;量产机型还要处理叠层芯片、深腔与多排引线框的坐标映射。[S4][S1]
厂家与技术资料
按机种继续查阅厂家产品、工作原理与技术说明。