
跟着一张盘走一圈
以从料盘中取电子元件为例。操作员把装有元件的一摞盘放入进料仓,设备一次送出一张,在工作位固定住。上方机构取完约定的穴位,移盘台把盘送到回收位,再去接下一张。如果工序只做外观检查,元件会留在原盘,出料仓收到的仍是装着元件的盘。先明确工序结束后盘内应有什么,再规定出料条件。[S2][S3]
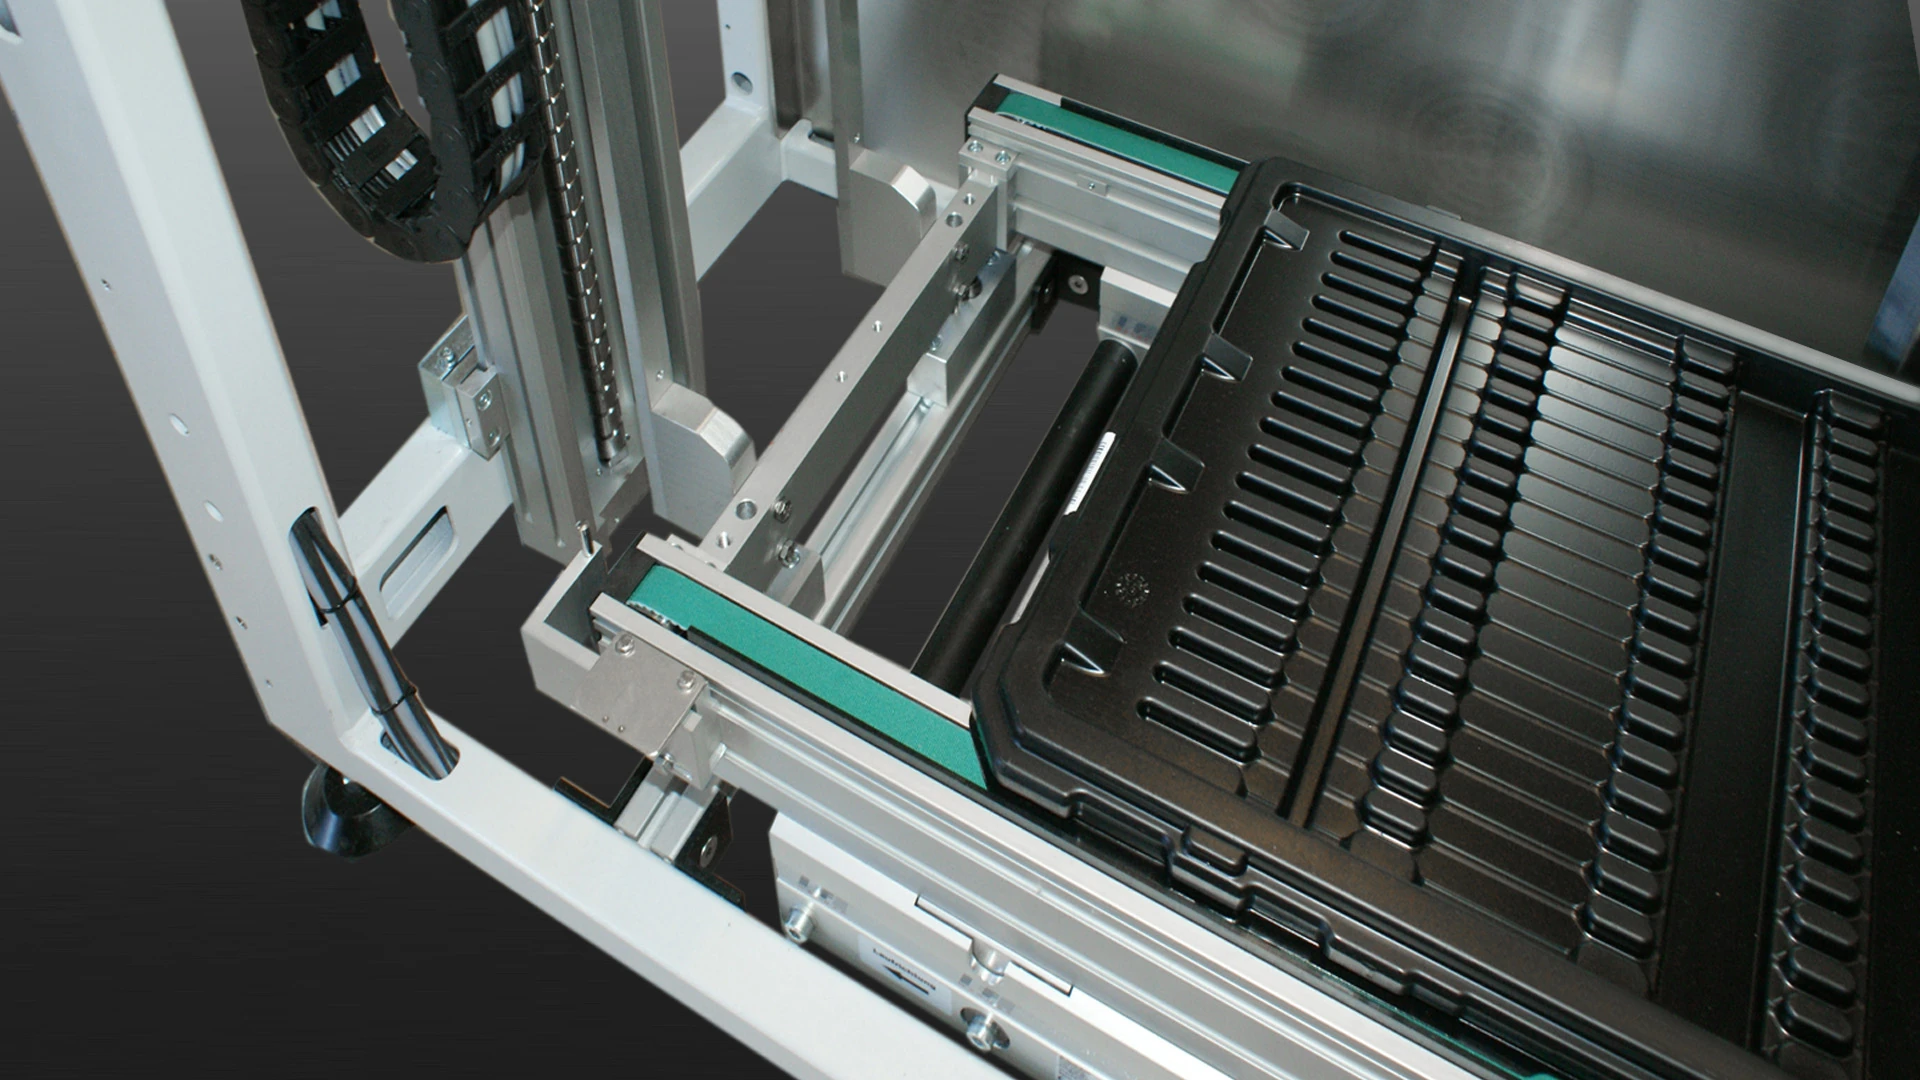
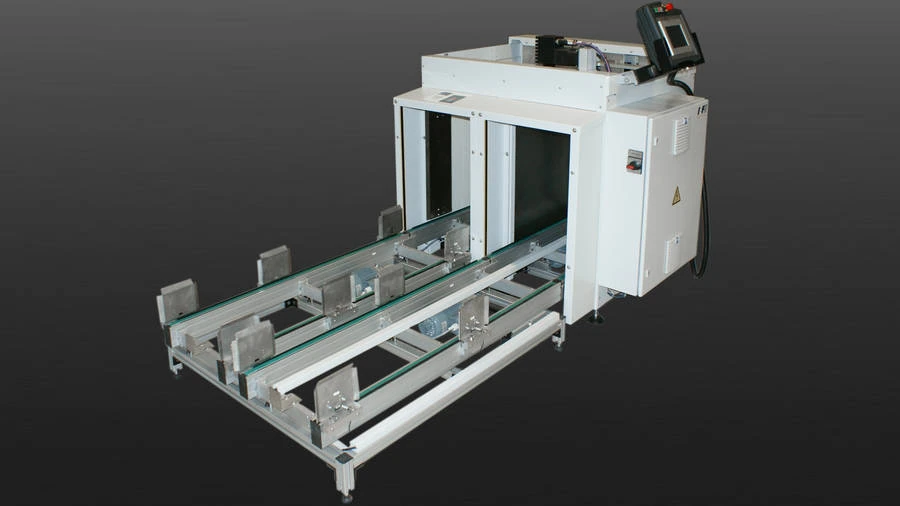
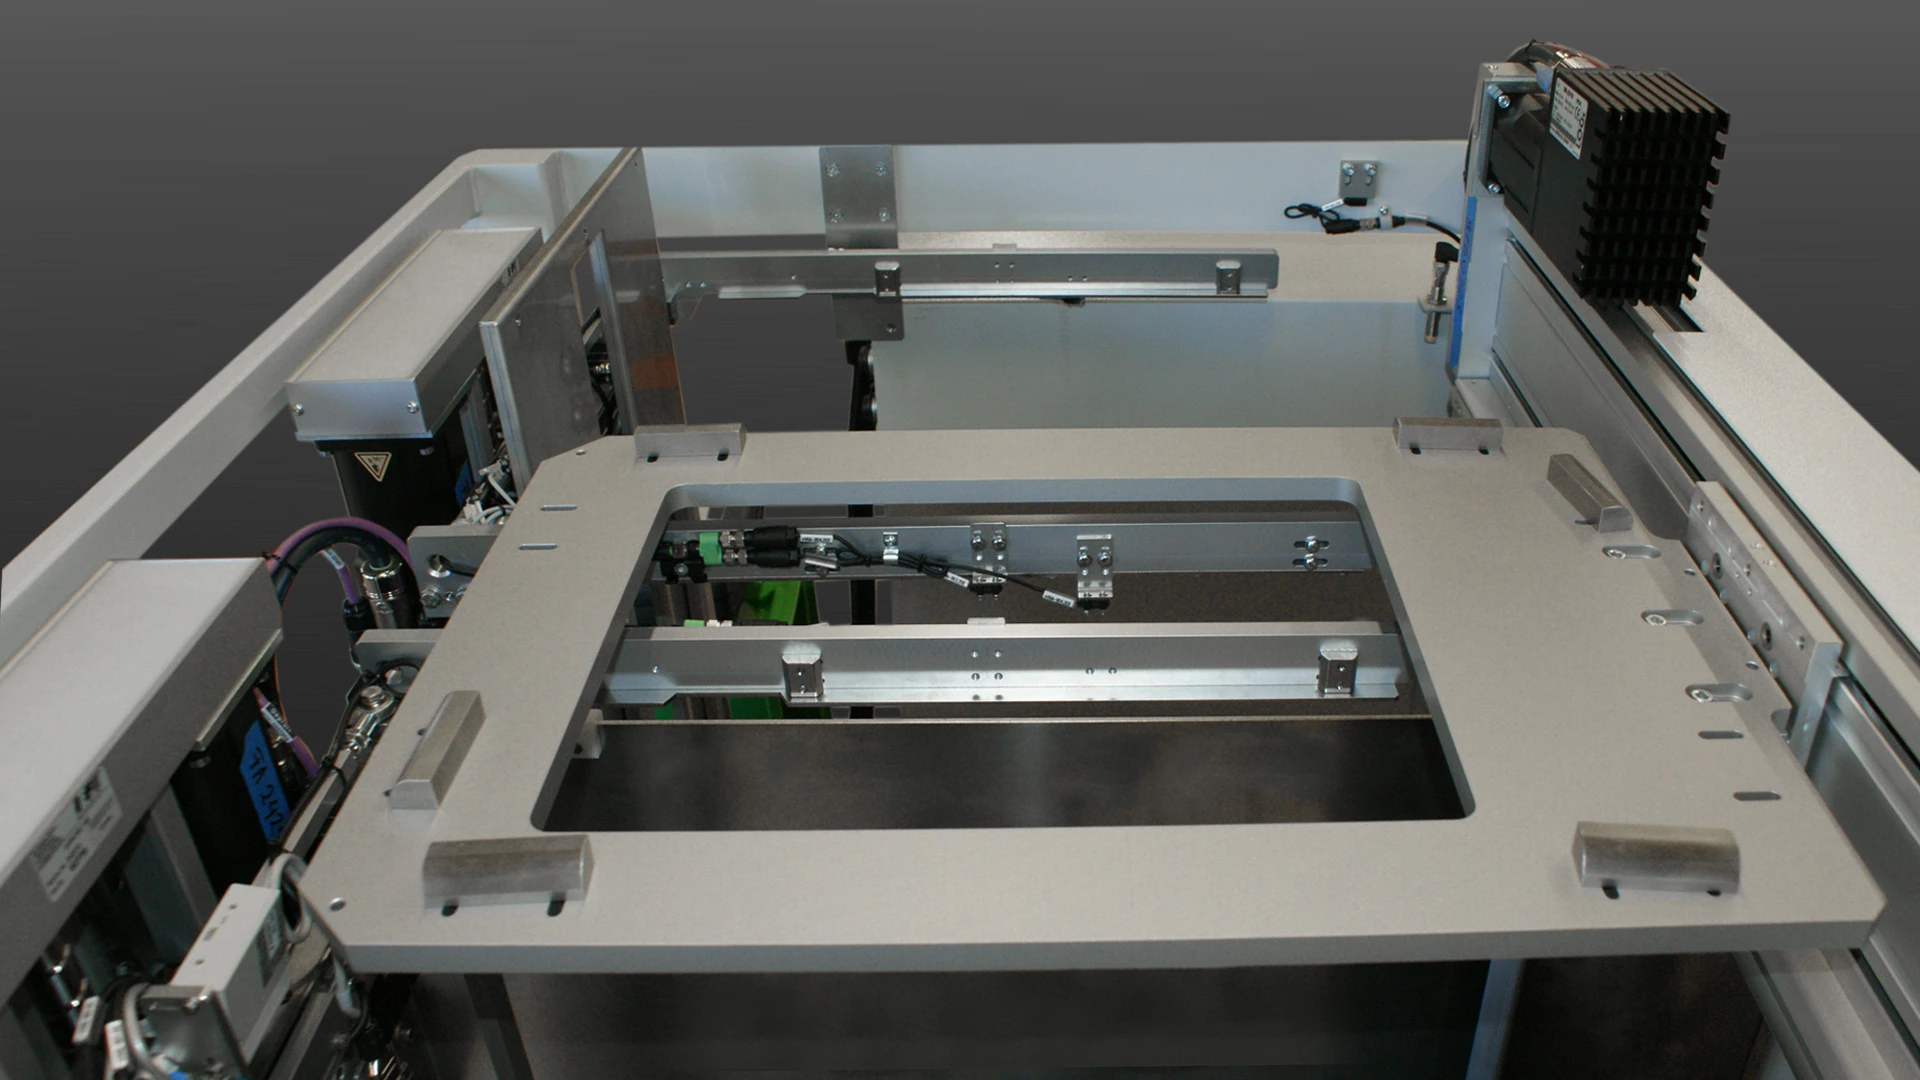
看机构时可以先沿物料的承托面找。IEF 的整体图能看到伸出机身的输送段。升降轴近景中,黑色料盘紧邻两侧绿色带面。移盘台近景展示了承托框与边上的定位件。沿三张图可依次辨认进出料段、升降轴旁的盘沿和移盘台的承托面。[S1]
APT 产品页附有 T-300 和 T-320 两款设备的演示视频。看 T-300 片段时,先找输入栈和收盘端,再跟着小车走一遍,对照产品页写明的栈底分盘和出口堆盘顺序。[S2][S5]
从栈底出盘,还是从栈顶出盘
APT T-300 从输入栈底取出一张盘。分盘时要始终知道剩余盘摞的重量由谁承担,也要给最下面一张盘留出退出空间。检查样盘时,把两张盘叠起来,观察盘沿接触在哪里、分开第一张时第二张会不会跟着走。单张空盘顺利滑出,只验证了输送通路。[S2]
BOS FEEDER-TRAY 采用另一种布置。满盘从升降料仓下部装入,盘摞上升,最上面一张交给滑台。取件后,空盘由滑台送回并叠在上部。厂家还列有反向配置,空盘在下、满盘在上。现场辨认进出方向时,可以先找人工补盘的位置,再沿滑台找工作位。[S3]
从盘边基准找到最后一个穴位
APT 的移盘小车接到单盘后,沿三个方向约束料盘,再按配方把一行或多行送到工艺位置。换规格时应分别核对盘外廓、定位边到第一穴的距离、穴距和盘的方向。同样能放进夹具的两个盘,穴位阵列起点可能不同。起点偏差会让整盘穴位同向偏移。若首行对齐而后面的穴位越走越偏,应检查行距与盘的方向。[S2]
调试时在首穴、对角末穴和中部各选一个位置做重复到位检查。整盘都向同一侧偏,先查定位边是否贴实;偏差随行数增大,先查配方的步距;只有中部高度异常时,再看满载后的盘底挠曲与底部支撑。把偏差按位置记录下来,才容易区分夹持、分度与料盘本身的问题。
换盘时谁可以先松手
公开专利 CN114408558B 给出一种具体构造,用两侧夹持与升降配合管理料盘,再沿横向移载。在这种交接中,移盘部件要先到可接盘位置,盘沿进入其承托范围,原承托才能退出。看动作图时,把每个停位上接触盘沿的部件标出来,会发现盘走错高度和原承托过早退出是两类故障。[S4]
工艺站与移盘台也有一次交接。APT 的小车到位后通知工艺站开始,处理完约定的行数后,工艺站通知小车进给。[S2]设计接口时,把允许取件、处理完成、允许换盘三个时刻写在动作表中。若末端工具还在盘内,操作画面即使显示本行计数已满,也应等待工具退出工作空间。
用实盘确定料仓与接口尺寸
IEF 的 varioSTACK 客户实例采用 600 × 400 mm 的盘,盘高范围 30–80 mm,最大单盘质量 10 kg,堆叠高度 620 mm。该配置允许三种不同高度的盘混合堆放,通过抓手上的读码装置识别盘型并传递信息。读出的盘型可以选择对应程序;某个穴位是否还有工件,需要另外的工艺记录或检测。[S1]
选型时同时提交单层外形图和实际堆盘。相邻料盘可以互相嵌套,料仓高度要按堆叠后的实测层距核对;盘沿和侧壁的拔模斜度会影响夹爪进入的空间。向厂家说明最大满盘质量、允许接触的位置、对元件移动的限制,以及人工补盘和取走盘摞的方向。
带哪些样盘去试机
- 成对带去易套紧的空盘、允许范围内有翘曲的盘、满载盘和只剩少量元件的盘。分别观察栈底或栈顶交接,记录一次实际带出几张、接收位是否正确承托、元件有没有跳出原穴,以及最后一张盘取走以后设备停在哪里。
- 试着让进料仓只剩一盘、让接收仓到达上限,再让工艺站延迟完成信号。核对缺盘、仓满和工艺等待能否区分,并记录补盘或清空接收仓后,从哪张盘、哪一行继续。APT 明确列出了低料位和输出堆满信号,可用来和实际方案逐项对照。[S2]
从停住的那张盘查起
两张盘一起出来,先看它们的嵌合边,再看余盘的承托动作发生在什么高度。只有满载时横移卡住,可以对比承托面平整度、盘底下垂和侧向导向间隙。若到位信号亮着而盘歪在角上,要用实物确认传感器检测的是盘边、移盘台,还是夹爪本身。
中断恢复时,先核对输入仓、移盘台、输出仓各自的实物,再判断工艺站已经处理到哪一行。如果上一循环已把盘送出而计数尚未更新,重复进给会把下一张当成上一张。验收记录应能把盘号、当前工位和已处理行对应到同一张实盘。
功能模块
堆盘与导向
按盘沿接触位置确定堆叠基准,同时给盘体制造偏差和翘曲留出导向间隙。装入实盘后观察下层盘能否自由脱开,堆满时盘摞重心是否始终处于两侧导向范围内。
升降和分盘
升降轴控制交接高度,托持件接住余盘,分盘机构释放目标盘。应按真实的取盘方向检查边缘空间,尤其留意最下一张与倒数第二张贴得过紧时,余盘是否仍有支承。
移盘台与定位
横移台把单盘送到工艺位置,定位件控制盘在工作平面中的位置,必要时压持盘边。选取压持点时避开零件露出的区域,并用满载盘检查盘中央是否会碰到下方结构。
工艺站交接
处理站要知道盘已定位,移盘台要知道工具已经退出。多行处理时同时记录当前盘号和行号,便于人工补料或中断后恢复到正确的位置,防止跳过最后一行或重复处理。
收盘与堆满检测
根据出盘时的实际装载状态配置回收位。盘到位、堆满及人工清仓后重新允许接盘应分别确认,特别是检验线送出的盘仍装有元件,叠放时还要给元件最高处留出空间。
厂家与技术资料
按机种继续查阅厂家产品、工作原理与技术说明。