汽车门槛推钉自动组装机
汽车门槛推钉自动组装机是在长条门槛类工件上完成推钉/铆钉类自动压入的非标装配专机。
EXPLORE THE MODULES
拆开功能,理解各模块的职责
FUNCTION MODULE
长件支承与定位
多点支承控制挠曲,定位销/面确定纵向与横向基准。
功能分组用于理解结构;完整时序与接口需结合实际方案确定。
READ THE MECHANISM
看懂原理,再做方案
从作业边界到输入条件,把结构、选型与交接连起来。
作业过程
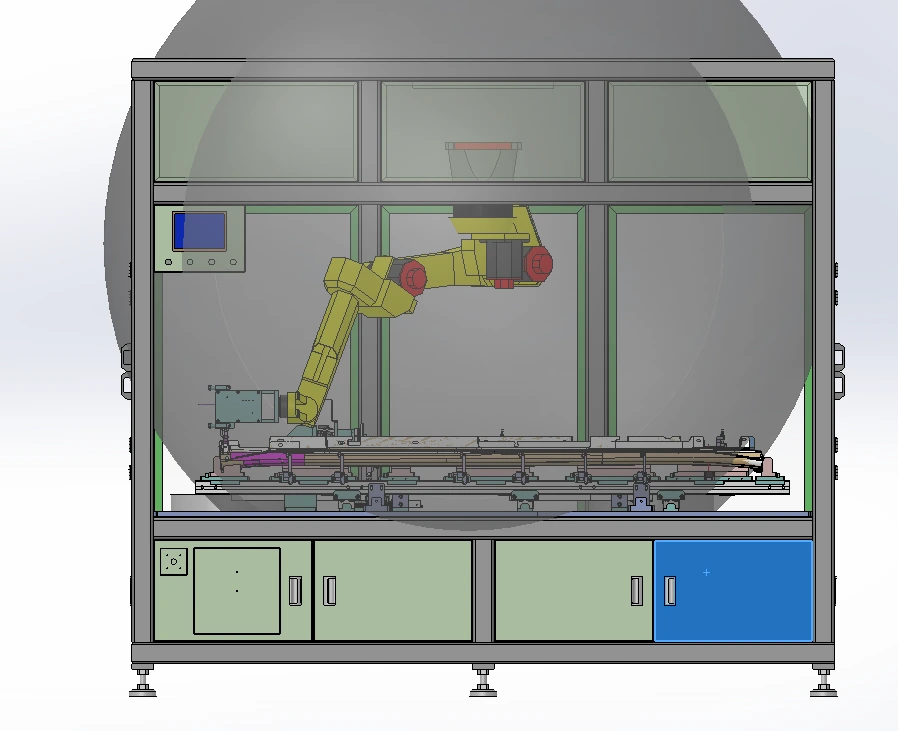
长件定位支承后,按多头同步或逐点移位完成推钉/压装,检测有无钉或高度类字段,再下料;侧推与支撑防止压装时失稳。
工艺流程:
- 上料长件 → 多点支承与定位
- 侧推/夹紧防振
- 钉料供给到压装位
- 推钉/压装(多头或逐点)
- 有无钉/高度检测
- 松夹下料;NG 隔离
适用工件与边界
典型:汽车门槛类长条钣金/型材 + 塑料钉/铆钉/推钉件。 行业:汽车车身件装配教学与类似长件多点压装场景。 何时不选:短小件单点压装(用普通压装工位即可)、或真正的结构铆接焊装线——改专用焊装/铆接词条。
工作原理
长件在压装力下易挠曲与侧向失稳,所以支承跨距、侧推与力封闭路径要比「单点压装」多问一层。多头同步关注同时接触与顺序;逐点移位关注导轨重复与节拍。
钉料供给(振动/管送/手工预放)决定卡料风险。重点确认支撑防挠曲、漏钉检测、安全防护与交接条件。
运动与驱动
压装为短行程直线;逐点方案附加水平移位轴。 多头可采用独立气动执行或伺服同步方案。气路分流不能保证位置同步,应定义并验证各压头的到位与推力条件。 长向拖链与阀岛布置要纳入包络检查。
方案输入清单
- 门槛件长度、截面、刚度与支承点意向
- 钉的类型、杆径范围与头部形状
- 多头同步还是逐点移位
- 漏钉检测字段:有无 / 高度 / 视觉
- 侧向失稳与防护需求
- 上料:人工托举 / 机械辅助 / 辊道
- 节拍与换型(多车型)需求
- 气源与阀岛分区
- 长线护罩与维护开口
- 急停分段与复位策略
- 与车间物流的下料高度接口
- 调试与示教模式的限速、使能、联锁和权限要求
设计决策节点
- 工艺:推钉压入 vs 铆接 vs 螺接 → 先定连接形态
- 执行:多头同步 vs 单头移位 → 按节拍与柔性
- 支承:均布支承 vs 局部加强 → 按挠曲风险
- 供钉:预放 vs 自动送钉 → 按卡料可接受度
- 检测:通断光电 vs 位移 vs 视觉
- 夹紧:仅垂向压紧 vs 必须侧推
- 人机:全封闭 vs 开口上料光幕
- 车型:单车型固定 vs 快换支承嵌件
常见误区
- 按短件压装思路忽略挠曲 → 两端翘起漏压。
- 无侧撑硬推 → 工件弹开伤人或钉歪。
- 漏钉只靠人工目视 → 节拍下漏检。
- 长护罩无维护开口 → 卡钉只能拆半台。
- 多头气路不同步却当同步 → 有的钉未压到位。
- 把演示视频节拍当交付节拍 → 忽视上料辅助时间。
交接检查表
- 支承点与侧推位置说明
- 供钉卡料清理路径
- 漏钉检测 OK/NG 定义
- 未夹紧/未侧推禁止压装互锁已确认
- 长线急停分段与护罩验证项
- 多头/移位维护点检项
- 下料与 NG 隔离标识
- 换型嵌件与防错(多车型时)已定义
风险与验证
风险:长件弹开、多点挤压、护罩内误启动。
依据实际工件、环境与操作方式确认安全措施,并在调试和交接时验证。
专利附图与机构参考
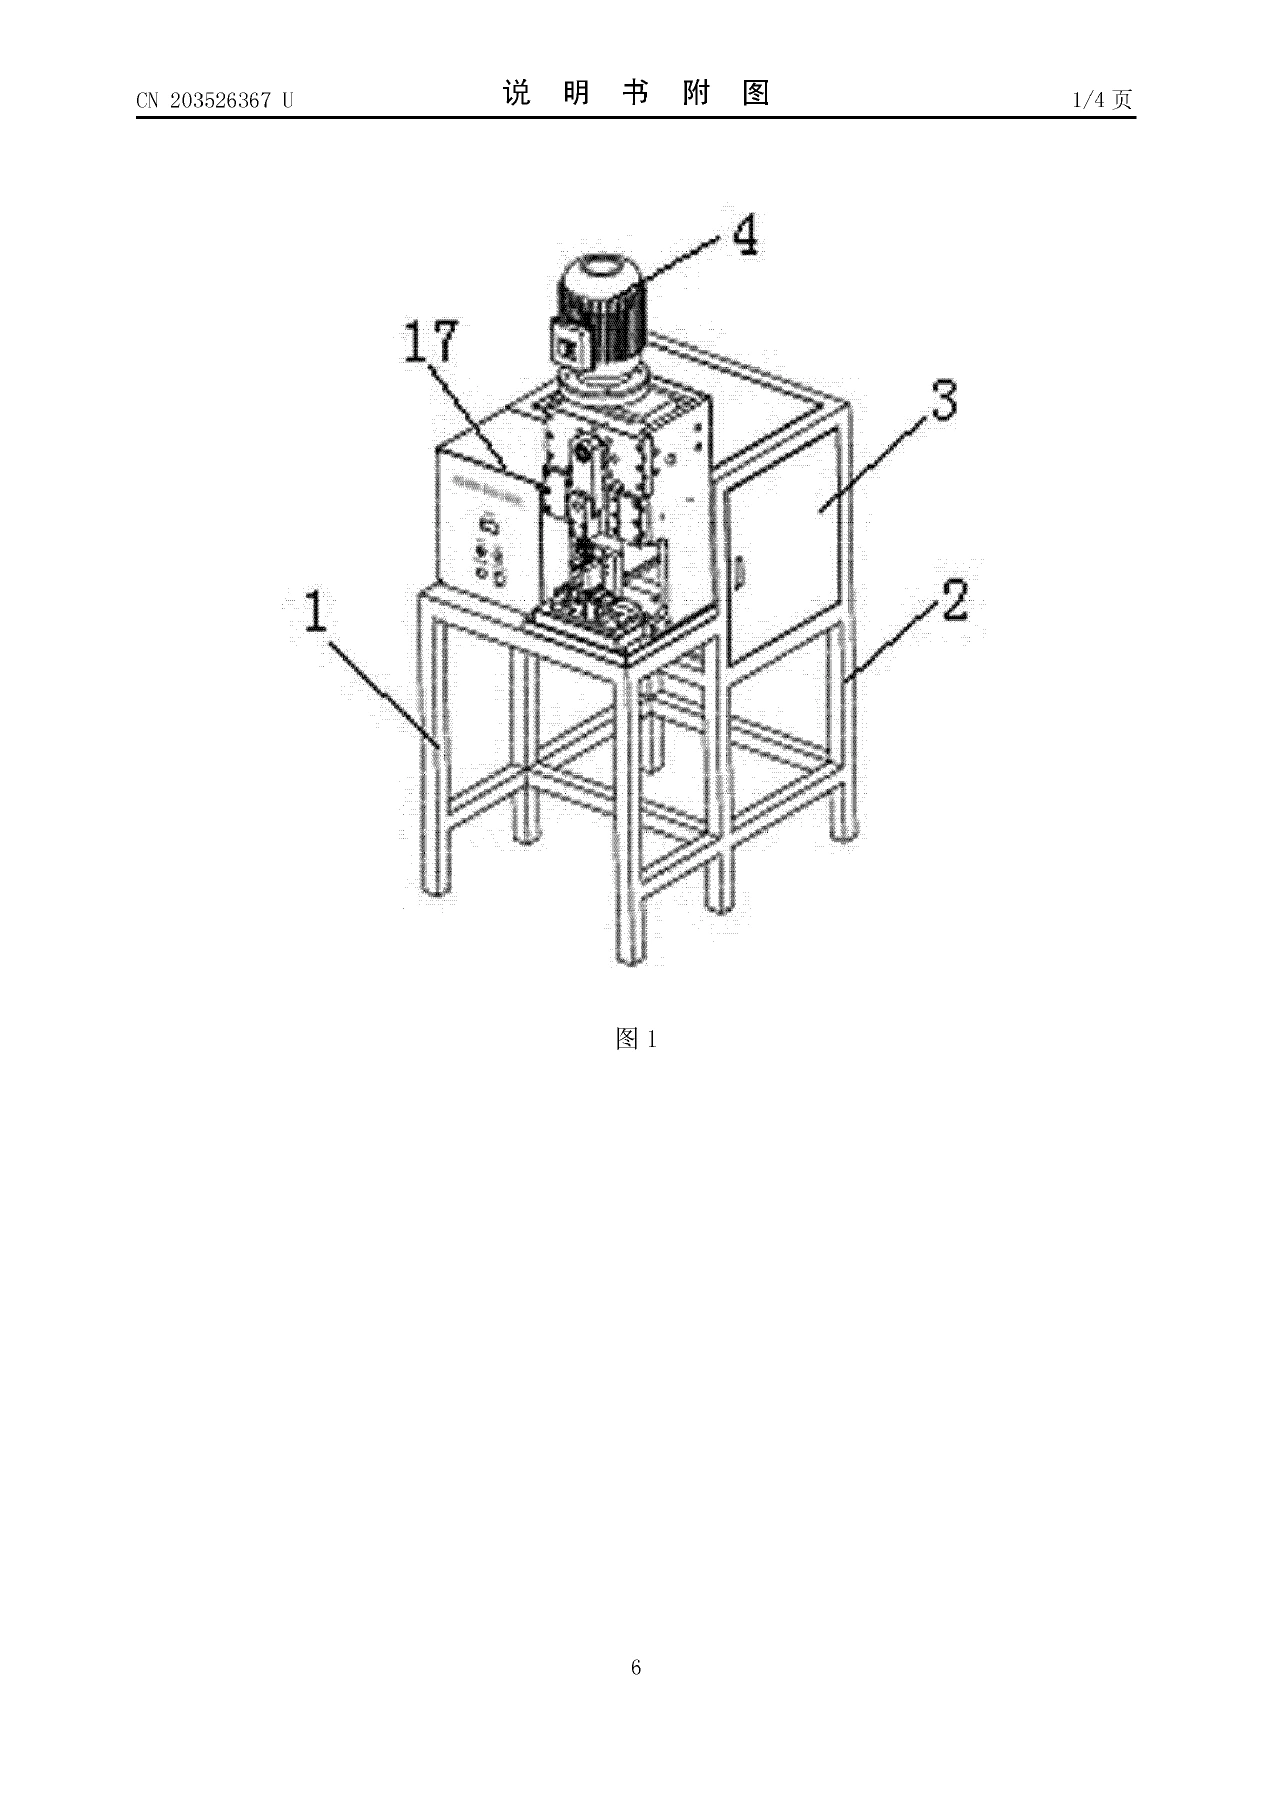
附图用于阅读机构思路。不同专利对应不同实施方式,请结合原文理解适用边界。