
滚字安排在筒体制造的哪一步
观察一支减振器,先分清外侧贮油缸和内部活塞杆。这里加工的是尚能从端部装夹的空筒。富奥东机工公布的管加工路线中,筒体端面去毛刺、清洗后进入滚字工序,随后才做管端扩口、胀出三处凸台。同一报告中的活塞杆还有滚丝工序,工件、工具和加工目的都不同。[S1]
正裕工业另列了一条贮液筒路线,倒角之后滚字,随后车削。两个例子给选机时的问题很具体:准备从哪一端定位,后来还会切去多少端部材料,打标区是否会在后一道工序中变形或被遮住。字符位置要按成品图纸核对,工序间的临时端面也要注明。[S2]
看懂平字模与空筒怎样接触
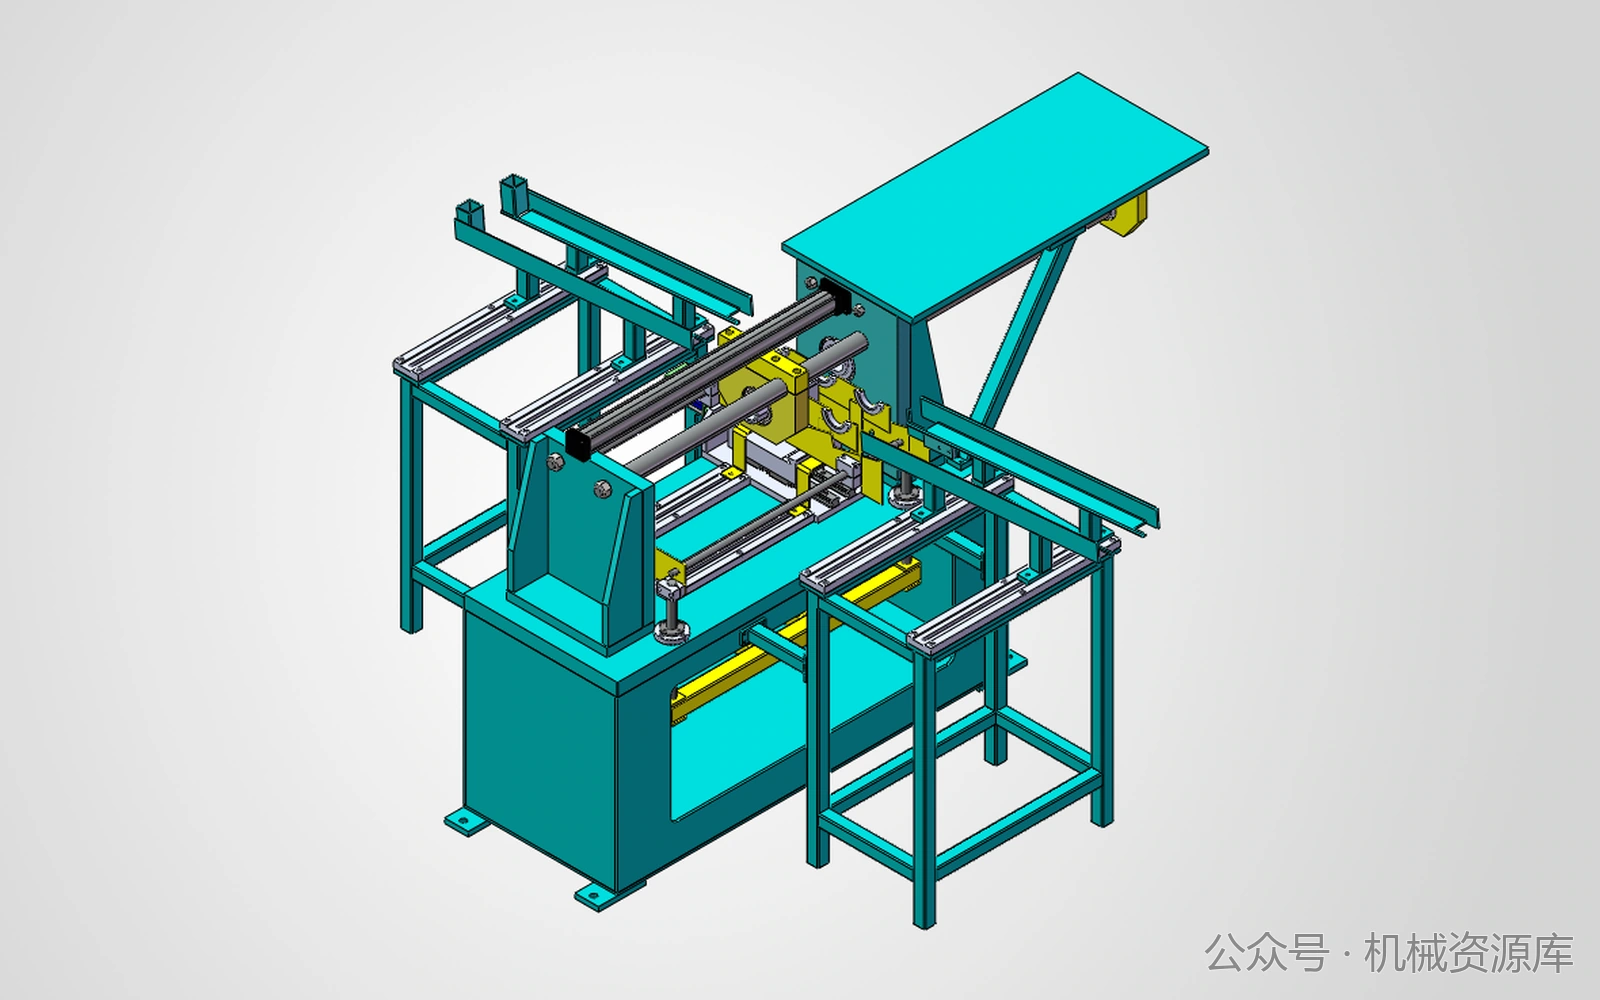
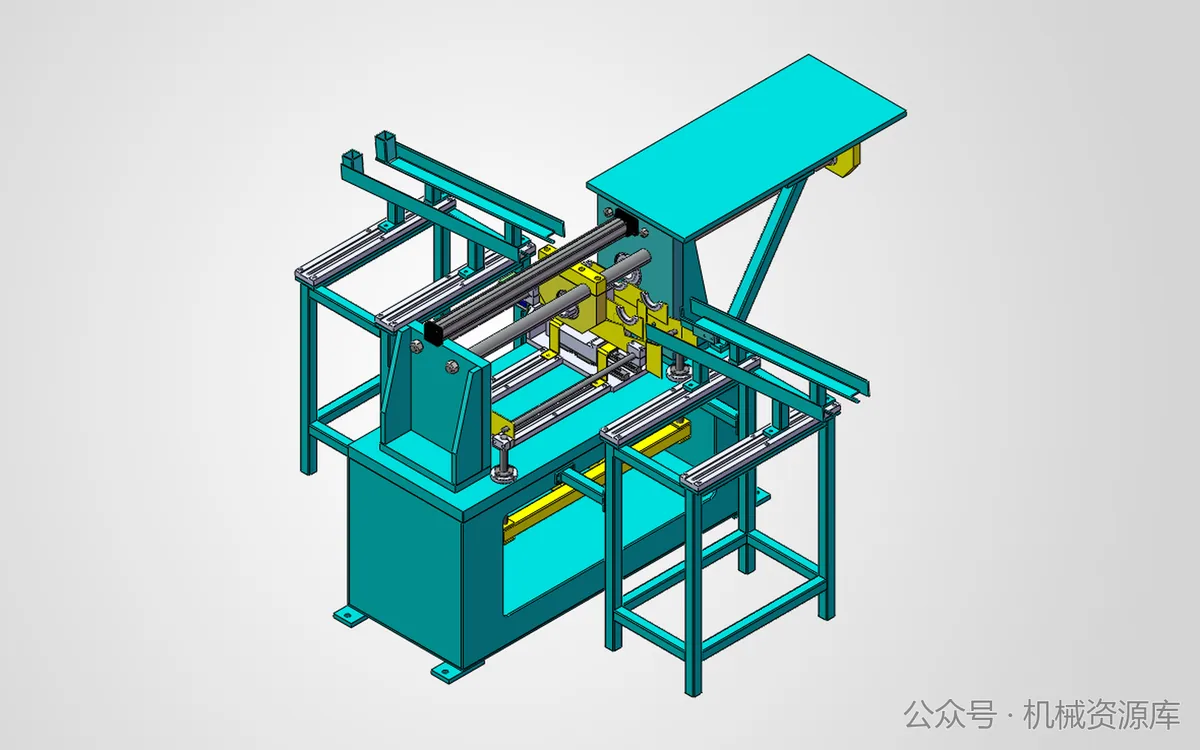
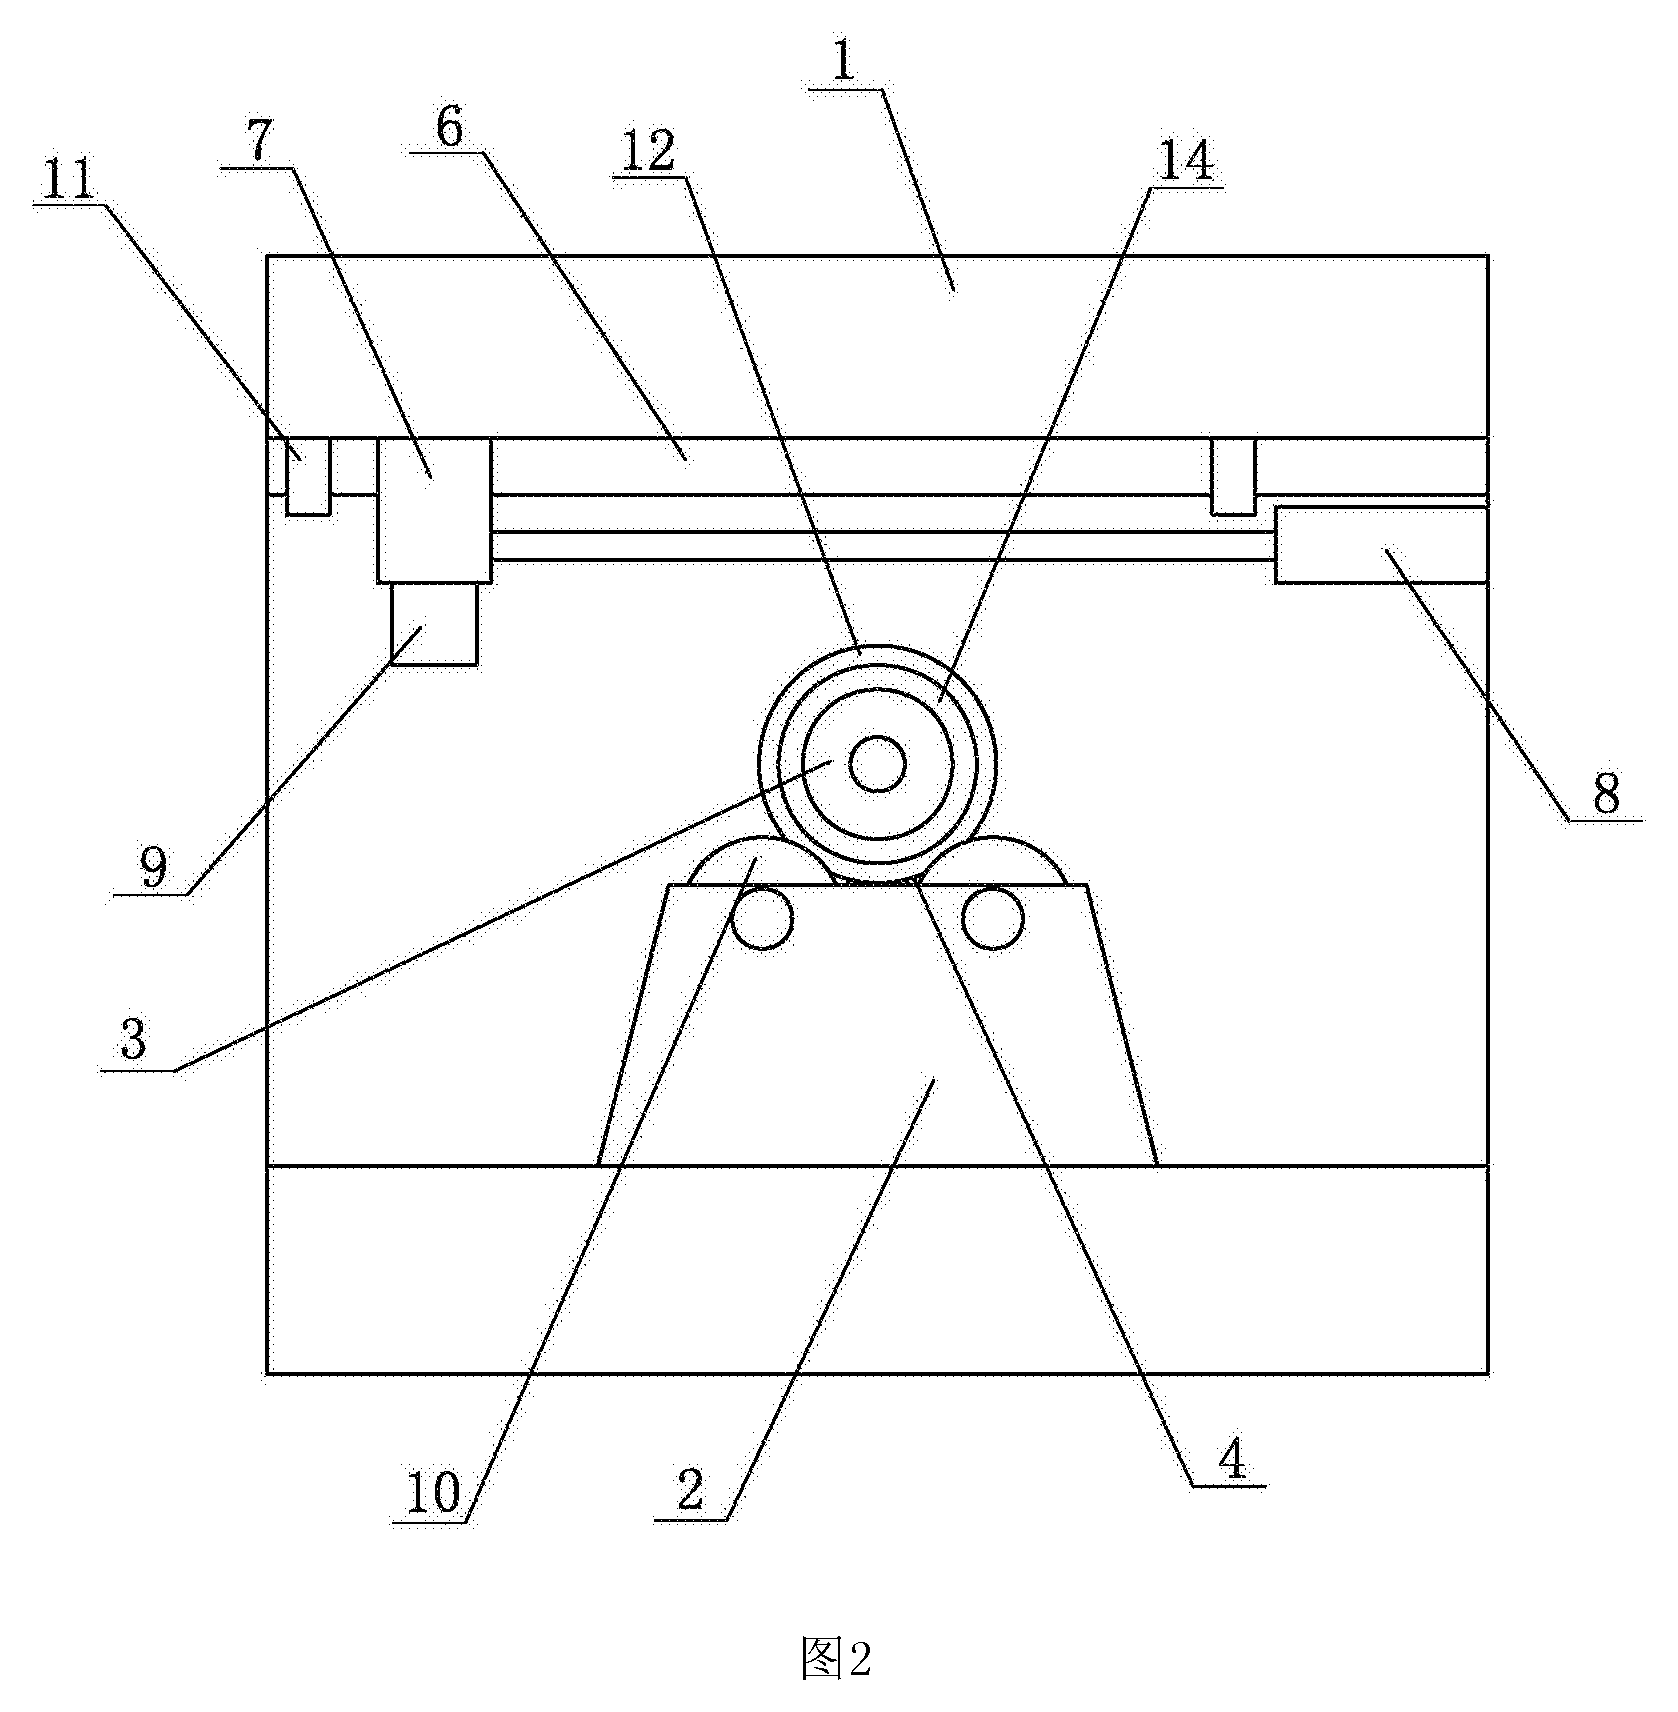
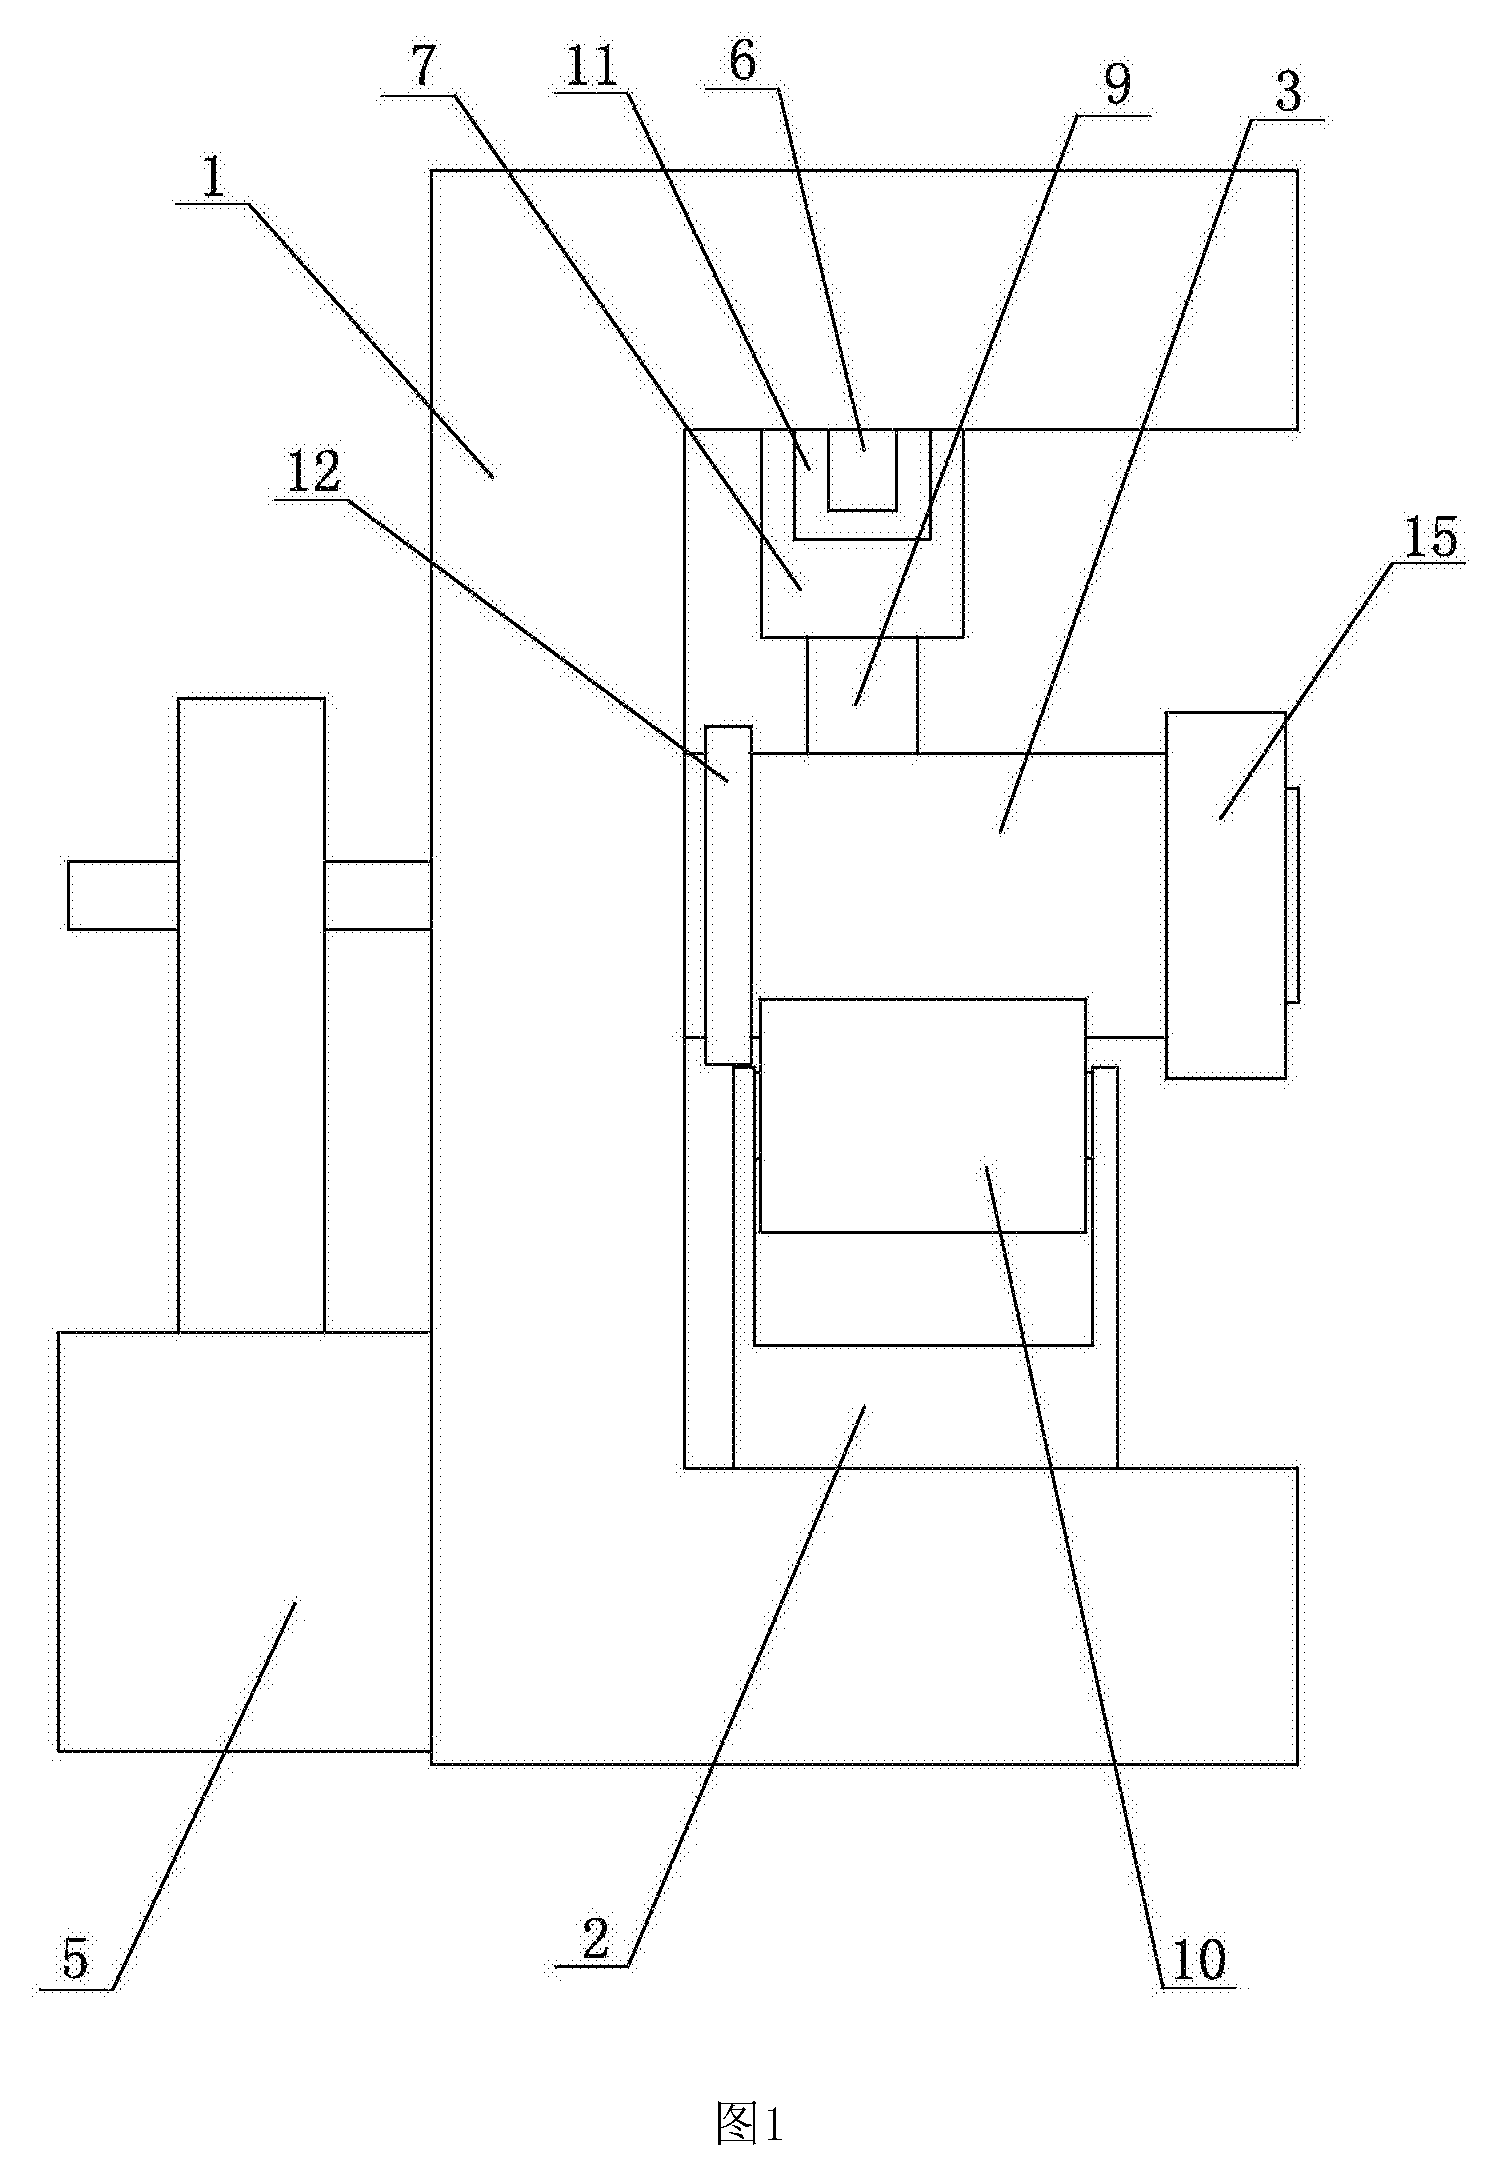
在 CN207842410U 的结构里,操作员把筒体套上安装辊,筒体下方有两根外支承辊。上方字模固定在滚字块底面,推拉气缸带着滚字块沿导轨平移。读图时分别跟踪三件东西:字模沿直线走,筒体在接触处随动旋转,安装辊和定位辊共同给工件提供支承。字模依次压过外圆,各个字符由此沿圆周排开。[S3]
试制时可用印迹分布排查字浅的原因。若字带的一端清楚、另一端发虚,检查筒体是否在支承上坐正,再看模面与筒轴的相对姿态。若同一个字在每件上都缺同一笔,先检查该处字齿。两种缺陷需要不同的排查顺序,单看设备气压读数不能区分。
自动上料怎样把一根圆管送稳
CN208603229U 公开了另一种机构,重点是储油缸的进料与出料。带槽输送带在料斗内逐根提起筒体,然后把它们交给斜滑道。筒体落在两个定位滚轮之间,前方弧形挡板接住工件。应在这一位置确认筒体已经坐稳,才能让轴向芯轴进入筒口。[S4]
加工结束后,弧形挡板将筒体送上出料滑板,第二条输送带接料。沿这一条路线看阻塞点:来料管径变化会影响入槽,筒口毛刺可能妨碍芯轴,出料区堆积又会占住下一件的位置。换管径时这三个交接位置要分别检查。该上下料专利和前述平字模是两个独立的机构实例。[S4]
换规格先核对筒径、壁厚和基准
富奥东机工在管加工车间章节列出的贮油缸外形范围是直径 38–60 mm、长度 150–500 mm。这些是车间产品尺寸。要判断某台机能否加工其中一个型号,还得取得该件的壁厚、内径公差、开口状态、允许压痕位置和最终圆度要求,再核对安装辊的直径、伸入长度以及换型空间。[S1][S3]
薄壁筒在字模下会受局部载荷。支承与字带沿轴向错开时,字已经压进材料,邻近截面却可能失圆。首件可在滚字前后用相同基准复测字带所在截面,再与远离字带的截面对照,分清来料偏差和打标引入的变化。接受范围取自具体工件的图纸与检验约定。
看到重影时,回查哪一段动作
以下是首件试印时的排查方法。若整行字符沿圆周重影,先确认一个循环内字模经过工件几次,再检查筒体在接触段是否滑移。可在试件上记录第一笔和末笔的位置,把印迹同推拉机构的行程对应起来。若字形完整却整行轴向偏移,转去检查筒端是否靠实、止挡是否松动,以及上料方向是否换反。
首件记录要让下一班能够复现判断。保留一张带方向标记的字符近照,记录哪一端作为基准、字带离该端多远,以及滚字后筒体的测量位置。遇到换字模或更换支承件时,用同一组基准复核,可把文字内容、字符清晰度和筒体尺寸三项分别判定。
接入焊接线,筒体与追溯记录怎样对应
苏州安嘉公布的减震器焊接线把筒体滚字、端盖压装、焊接和检漏放在同一条物料路线上,以桁架机械手在工位间转运。案例中报告的每件 8–12 秒是整线节拍。要估单站占用时间,应另记录接料、定位、滚印、退出和允许移载各自的时间点。[S5]
该案例还用扫码枪关联二维码或条形码与生产记录。筒壁上的滚压字符与扫描到的码是两种标识;设计交接时,应说明何时把两者关联到同一件工件,以及换型、返修后怎样核对。LAUNIK 在减振器筒体制造方案中同时列出滚压、激光和微冲击,不同标识工艺要按产品对压痕及可读性的要求选用。[S5][S6]
功能模块
提料带与滑道
带槽的提料带从料斗里逐根托出圆筒,滑道利用高度差把筒送到定位滚轮之间。换型时要观察长短两端是否同步脱槽、第一根管停住后后一根是否会继续顶入,以此确定上料和进芯轴的先后条件。[S4]
安装辊与外支承
操作员把筒体套在安装辊上,一对外支承辊托住管壁。[S3]支承的轴向位置应覆盖滚印区域。换到不同筒长时,除了调端部定位,还要核对内支承端部相对字带的位置,避免仅凭筒口已经套入就判断支承充分。
字模与滑动座
字模固定在滑动块下方,推拉机构使它沿导轨横移。检查时可对照字符的排列方向与实际运动方向,逐个辨认字齿,再用试件确认首末字都进入有效接触区,防止行程到位而末字只有半个印迹。[S3]
出料挡板与输送带
弧形挡板在来料时挡住滚动的筒体,加工完成后参与出料,后段以滑板和另一条带承接。设计与上游的信号时要区分工件到位和出料通道空闲,上一支管还在滑板上时,应能识别这次交接尚未完成。[S4]
随件标识与交接
在含滚字、焊接和检漏的产线上,滚字后工件会经历不同夹具与转运动作。规定哪一站读取识别码,并让异常件的去向与它的记录同步,首件可用可辨认的试件走完流转,再核对后续记录是否仍指向同一支筒体。[S5]
厂家与技术资料
按机种继续查阅厂家产品、工作原理与技术说明。